5 kosztownych błędów w procesie suszenia i jak ich uniknąć
Pieczenie, dehydratacja, wędzenie, suszenie, peklowanie. Jak zwał, tak zwał, zawsze chodzi o to samo: usunięcie wody. Większość firm spożywczych to robi, ale przeprowadzanie tego procesu w sposób precyzyjny i powtarzalny nie jest łatwe.

O prelegentach
Dr Susan Newman jest dyrektor ds. usług profesjonalnych w AQUALAB by Addium. Jej wiedza z zakresu design thinking, inżynierii i kontroli wilgotności pomogła niezliczonym firmom z branży spożywczej i konopnej udoskonalić oraz zoptymalizować procesy suszenia.
Dr Zachary Cartwright jest głównym technologiem żywności w AQUALAB by Addium. Posiada doktorat z technologii żywności uzyskany na Washington State University oraz tytuł licencjata w dziedzinie biochemii zdobyty na New Mexico State University.

Transkrypcja zredagowana pod kątem przejrzystości
Dr Zachary Cartwright:
Witam wszystkich, mam na imię Zachary. Jestem dzisiaj z Susan i z przyjemnością opowiemy Wam o pięciu kosztownych błędach w procesie suszenia oraz o sposobach, jak ich unikać.
Niezależnie od tego, czy pieczecie, dehydratujecie, wędzicie, suszicie czy peklujecie – jakkolwiek nazwałby to Wasz zespół lub jakkolwiek nazywa się ten krok w Waszym procesie – wszystko sprowadza się do jednego. Usuwacie wodę. Wiele firm spożywczych to robi, a każda z nich potwierdzi, że niezwykle trudne jest osiągnięcie precyzji i powtarzalności.
Istnieją setki różnych tematów, o których moglibyśmy rozmawiać w kontekście ulepszania suszenia, ale dziś skupimy się na pięciu głównych błędach, które najczęściej zauważamy.
Błędy, o których powiemy, to:
- Niezrozumienie właściwych parametrów pomiarowych, które należy stosować,
- Używanie niewłaściwej metody do danego pomiaru,
- Poleganie przez operatorów na intuicji, a czasem wręcz kierowanie się dotykiem przy podejmowaniu decyzji,
- Pobieranie próbek w niewłaściwych miejscach oraz
- Pozostawianie pętli sterowania otwartej.
O co toczy się gra?
Zanim przejdziemy do omówienia pięciu błędów, chcę powiedzieć o stawce, o koszcie bierności oraz o tym, ile firmy tracą, nie skupiając się na ograniczeniu zmienności zawartości wilgoci.

Mamy tutaj wykres przedstawiający koszt bierności. Na osi X znajduje się czas w tygodniach, a na osi Y – koszty.
Ten przykład dotyczy różnych produktów z kategorii karmy dla zwierząt domowych. Zauważycie, że każdy mijający tydzień generuje koszty rzędu dziesiątek tysięcy dolarów. Obserwujemy to nie tylko w przypadku karmy dla zwierząt, ale również w odniesieniu do wielu innych produktów.
Wiele firm nie zdaje sobie nawet sprawy, ile kosztuje je wysoki stopień zmienności wilgotności.
Susan, jak to wygląda z Twojego doświadczenia, gdy rozmawiasz z klientami? Czy są świadomi tych liczb i tego, ile ich to kosztuje?
Dr Susan Newman:
Świetne pytanie. Są tego świadomi, ale w niewystarczającym stopniu. Nie doceniają tych kosztów.
Ten wykres opiera się na danych pochodzących od rzeczywistych klientów – zanim z nami podjęli współpracę, nie doceniali kosztów o około 80%. To była ogromna różnica.
Wiedzieli, że istnieje możliwość zwiększenia wydatności, ale sądzili, że będzie ona dość niewielka, ponieważ w branży spożywczej pozyskiwanie i interpretacja danych mogą być trudne. Często znajdują się one w papierowej dokumentacji. Dlatego dokładne zbadanie sprawy i zaangażowanie sił pomogło im dostrzec, że tracą niemal ośmiokrotnie więcej, niż sądzili.
Ludzie często nie doceniają tego, co można osiągnąć, kontrolując proces. To jest przykład z branży karm dla zwierząt, gdzie koszt surowców jest dość niski, ale tę samą sytuację obserwujemy u klientów przetwarzających np. całe mięśnie czy konopie – gdzie koszt surowców lub produktu jest znacznie wyższy.
Koszt składników w karmie dla zwierząt może wynosić kilka centów. Porównajmy to jednak z konopiami indyjskimi, gdzie w zależności od rynku cena wynosi około 2000 dolarów za funt. Albo z mięsem – gdzie średnia cena to około 8 dolarów za funt. W przypadku tych rynków koszty te rosną wykładniczo.
Błąd nr 1: Niewłaściwe zrozumienie wykonywanych pomiarów
Dr Zachary Cartwright:
To prowadzi nas do pierwszego błędu związanego z suszeniem. Zauważyłem, że wiele firm spożywczych błędnie interpretuje to, jakich pomiarów powinny używać.
W zasadzie pomiary wody można sprowadzić do dwóch rodzajów: zawartości wilgoci lub aktywności wody. Chciałbym poświęcić chwilę, aby omówić różnice między tymi dwoma parametrami.
Zanim je porównam, Susan, powiedz mi, co widzisz, gdy rozmawiasz z klientem? Czy korzystają z jednego z tych pomiarów, czy z obu? W jaki sposób są one wdrażane?
Dr Susan Newman:
Widzę absolutnie wszystko. Nie wyobrazisz sobie, z czym się spotkałam. Od spektroskopii w bliskiej podczerwieni (NIR), przez wagosuszarki, aż po metodę Karla Fischera. Aktywność wody również jest bardzo popularna, ale różne branże wymagają odmiennych krytycznych punktów kontrolnych (CCP). W branży karmy dla zwierząt domowych, na przykład, zawartość wilgoci jest kluczowym CCP.
Wiele firm, z którymi współpracujemy, rozumie znaczenie aktywności wody dla parametrów bezpieczeństwa, dlatego korzystają z niej nieco częściej. Bardzo mnie to cieszy. Mamy jednak przed sobą długą drogę – wciąż widzę wielu pracowników na halach produkcyjnych korzystających z wagosuszarek. Aktywność wody zazwyczaj mierzy się w laboratorium, a znacznie rzadziej na linii produkcyjnej.
Mam jednego klienta – uwielbiam opowiadać tę historię, bo jest fascynująca – spotkałem się z dyrektorem finansowym, który był niesamowicie zafascynowany zawartością wilgoci. W ich laboratorium można było zobaczyć 10 urządzeń do pomiaru zawartości wilgoci i tylko jedno urządzenie do pomiaru aktywności wody.
Kiedy poznałem kierowniczkę zespołu ds. zapewnienia jakości – ma na imię Theresa, uwielbiam ją – była absolutnie zachwycona tym jednym miernikiem aktywności wody, ponieważ doskonale rozumiała, gdzie dochodzi do rozwoju patogenów. Wiedziała, że bakterie nie rosną poniżej 0,8, pleśnie ani drożdże poniżej 0,6, a poniżej 0,6 nie rozwija się nic.
Rozumiała również, że aktywność wody jest siłą napędową kruchości. Jeśli produkujesz chrupiący artykuł, aktywność wody musi być obecna w Twoim życiu, i ona to dobrze rozumieła.
Dyrektor finansowy mocno skupiał się na zawartości wilgoci, ponieważ jest to parametr wydajnościowy – i ma rację. Prowadząc biznes, musisz rozumieć kwestię wilgoci, ale musisz też wytworzyć bezpieczny produkt. Zrozumienie obu tych pomiarów i ich właściwe stosowanie to coś, w czym branża spożywcza musi się jeszcze poprawić.
Dr Zachary Cartwright:
Mamy tutaj tabelę, która bardzo pomaga podsumować różnicę między tymi dwoma pomiarami.

Aktywność wody to miara energii. Jest to zasada termodynamiczna. Ta energia jest ważna, ponieważ pomaga nam ustalić, czy mogą zachodzić określone reakcje chemiczne, czy mogą rozwijać się mikroorganizmy lub czy może zmienić się tekstura. Zawartość wilgoci to po prostu ilość. Gdyby udało się usunąć każdą cząsteczkę wody z próbki żywności lub produktu, uzyskalibyśmy właśnie zawartość wilgoci. Jest to niezwykle trudne do wykonania – usunięcie całej wody i uzyskanie dokładnego odczytu.
Aktywność wody ma charakter jakościowy. Mam na myśli to, że chociaż otrzymujemy wartość liczbową, jest ona jakościowa, ponieważ możemy ją bezpośrednio powiązać z bezpieczeństwem i jakością produktu. Widzę wiele firm, które próbują wykonać pomiar zawartości wilgoci i odnieść go do tych kwestii. Jednak nieodłączna zmienność zawartości wilgoci niezwykle to utrudnia. Zawartość wilgoci ma charakter bardziej ilościowy, tak jak właśnie powiedziałaś. Dyrektor finansowy lub osoba podemująca decyzje, zastanawiająca się, jak bardzo zwiększy to ich wydajność lub przychody, będzie zainteresowana właśnie zawartością wilgoci.
Aktywność wody jest siłą napędową reakcji chemicznych. Choć zawartość wilgoci ma pewny związek z reakcjami chemicznymi, zrozumienie tej zależności bywa bardzo trudne. Pod tym względem aktywność wody cechuje się znacznie wyższą precyzją i dokładnością, co pozwala nam wyciągać wnioski i powiązać je z bezpieczeństwem oraz jakością. W przypadku aktywności wody dysponujemy znanymi wzorcami. Są to różne roztwory soli, które zawsze wykazują tę samą aktywność wody, co niezwykle ułatwia weryfikację kalibracji przyrządu. Zawartość wilgoci nie posiada takich wzorców. Nie ma niczego o wrodzonej zawartości wilgoci, do czego moglibyśmy się odnieść, dlatego bardzo trudno jest stwierdzić, czy otrzymany wynik jest dokładny, czy nie.
Wreszcie, aktywność wody jest wielkością niemianowaną. Jej wartość mieści się w zakresie od zera – w przypadku substancji pozbawionej energii – aż do jednego, czyli substancji o energii czystej wody. Jeśli mówimy o zawartości wilgoci, jest ona zazwyczaj wyrażana w procentach, w przeliczeniu na mokrą lub suchą masę.
Mamy nadzieję, że ta tabela pomoże Ci zrozumieć niektóre różnice między tymi dwoma pomiarami wody.
Błąd nr 2: Stosowanie niewłaściwej metodyki pomiarowej
Dr Zachary Cartwright:
Przejdźmy do drugiego błędu: stosowania niewłaściwej metodyki pomiarowej.
Niezależnie od tego, czy mierzysz aktywność wody, czy zawartość wilgoci, dla każdego z tych parametrów istnieją różne metodyki. Bardzo trudno jest kontrolować proces, jeśli metoda charakteryzuje się dużym odchyleniem standardowym i wysoką zmiennością.
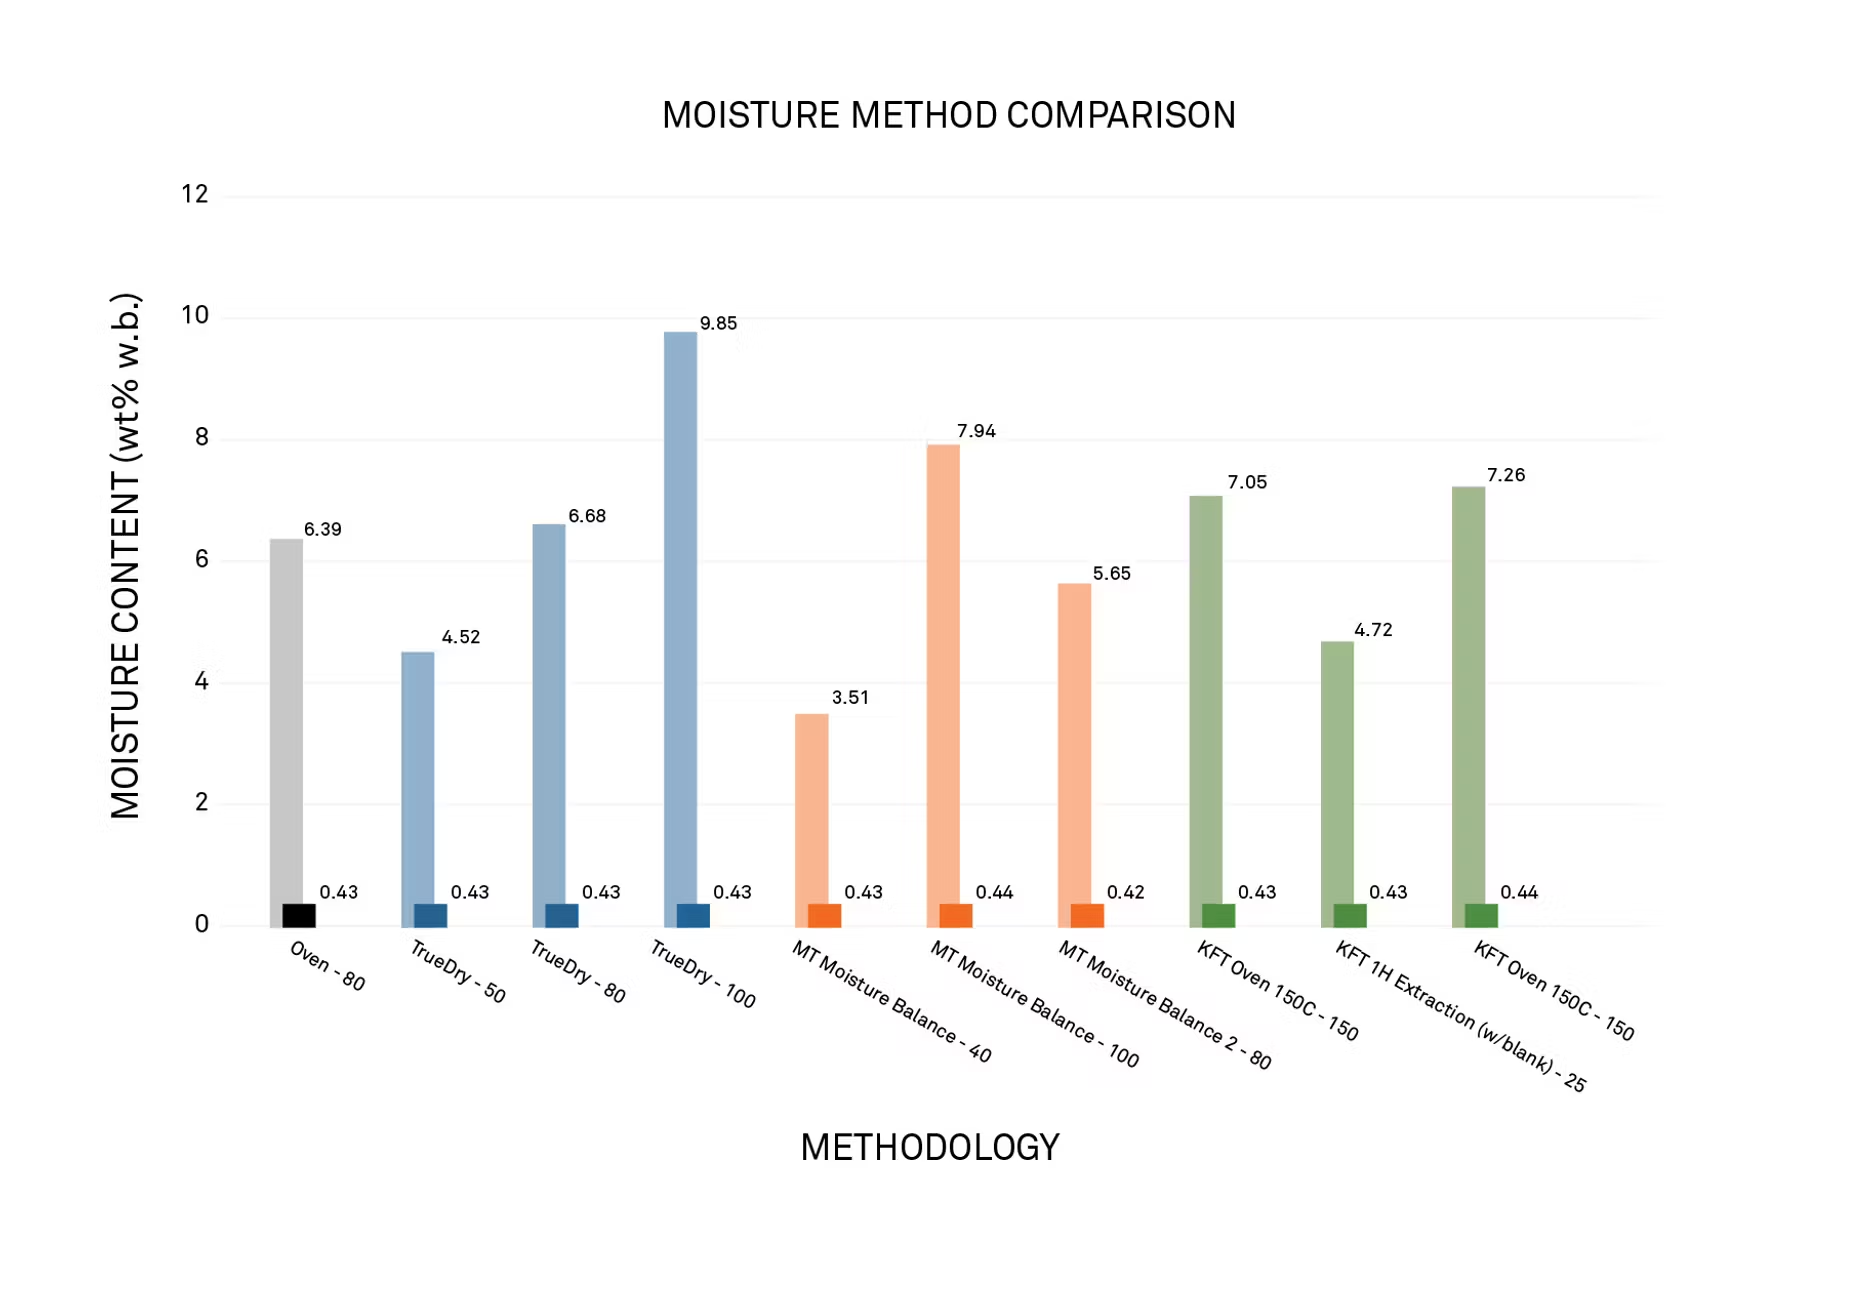
Mamy tutaj wykres przedstawiający wyniki dla jednego produktu, przetestowanego przy użyciu różnych metodyk, oraz rezultaty uzyskane każdą z nich. Na osi X znajdują się różne metodyki. Na osi X umieszczono zawartość wilgoci oraz aktywność wody.
Pierwszą rzeczą, na którą chcę zwrócić uwagę, jest to, że pomimo iż mamy do czynienia z dokładnie tym samym produktem, wyniki zawartości wilgoci są całkowicie rozbieżne. Jeśli jednak spojrzysz na aktywność wody, jest ona niezwykle spójna – praktycznie brak zmian w aktywności wody, mimo że pomiar zawartości wilgoci wykazuje wysoki stopień zmienności.
Dlaczego to jest ważne, Susan?
Dr Susan Newman:
Kiedy prowadziliśmy te badania, byłam niezwykle podekscytowana. Wzięliśmy produkt i doprowadziliśmy go do punktu, w którym był w pełni zaaklimatyzowany, idealnie spójny i gotowy do badania – jak widać, aktywność wody utrzymuje się na bardzo stabilnym poziomie 0,42.
Wysłaliśmy próbkę do badań, a następnie przeanalizowaliśmy odczyty zawartości wilgoci. Byłam w głębokim szoku, gdy zobaczyłam te wyniki. Najniższa wartość wyniosła 3,5, a najwyższa prawie 10 – i to dla tego samego produktu.
Próbowałem postawić się w sytuacji zespołu ds. zapewnienia jakości. Jakby się czuli, otrzymując takie wyniki? Jakie działania mogliby na ich podstawie podjąć? Kiedy widzę tak bardzo zróżnicowane wyniki, czuję współczucie dla tych ludzi.
Załóżmy, że wysyłasz próbkę tylko do jednego laboratorium i otrzymujesz wynik 3,5 – co wtedy robisz? Myślisz, że produkt jest zbytnio przuszony, więc dodajesz więcej wilgoci, obniżasz temperatury, a może skrócisz czas obróbki termicznej, co przy braku ostrożności może zaburzyć krytyczne punkty kontrolne (CCP) dotyczące redukcji drobnoustrojów.
Z drugiej strony, jeśli otrzymasz wynik 10, a Twój produkt może zawierać do 12% wilgoci – i tak właśnie było w tym przypadku – myślisz sobie: „Och, naprawdę świetnie sobie radzę”.
Jednakże po przejrzeniu tych wszystkich danych zszokowały mnie różnice, jakie zaobserwowaliśmy, oraz to, jak trudne jest codzienne utrzymanie powtarzalności produktu.
Dr Zachary Cartwright:
Niedawno prowadziliśmy webinar na temat pomiarów wilgoci i jedną z rzeczy, która nas uderzyła po zebraniu danych, była ogromna zmienność wyników, zwłaszcza w przypadku wag wilgotnościowych.
To nawiązuje do tego, co powiedziałaś wcześniej. W wielu obsługiwanych przez nas zakładach można znaleźć 10 wag wilgotnościowych i tylko jeden miernik aktywności wody, ale taka waga wilgotnościowa może charakteryzować się zmiennością rzędu od 4 do 7%. To bardzo powszechne zjawisko, które może wynikać z tego, że urządzenie obsługuje inna osoba, stosowana jest odmienna metodologia itp. Prezentowana grafika dobrze to ukazuje.
Susan, co zrobiłabyś na miejscu tej osoby ds. zapewnienia jakości? Jak postąpiłabyś po zapoznaniu się z tymi danymi? W jaki sposób wpłynęłoby to na Twoją decyzję dotyczącą wyboru metody?
Dr Susan Newman:
Analiza tych poszczególnych punktów danych byłaby dla mnie kluczowa. Zawsze wiedziałam, że aktywność wody jest dla nas niezwykle ważna ze względu na swoją dokładność. Zauważam, że zawartość wilgoci u moich klientów waha się zazwyczaj o plus minus 2%, a czasem nawet o wspomniane cztery do siedmiu procent.
Gdybym zobaczyła te dane, byłabym w szoku i zaczęłabym mocno kwestionować swoje metody. Pomyślałabym: „Jak mogę to robić lepiej? Gdzie leży prawda? W jaki sposób mogę oprzeć się na dokładniejszych pomiarach, takich jak aktywność wody, a jednocześnie odnieść je do zawartości wilgoci, która jest krytycznym punktem kontrolnym (CCP) rzutującym na moją wydajność i zyski?”
Chciałbym mocno skupić się na aktywności wody, ale również zrozumieć różnicę i zależność między tymi dwoma parametrami, ponieważ taka zależność istnieje. Na tym właśnie bym się skupiła. Ale ojej, gdybym otrzymała tylko jeden taki punkt danych, myślałabym, że idzie mi rewelacyjnie, albo że powinnam zostać zwolniona.
Dr Zachary Cartwright:
Warto pamiętać, że istnieje zależność między aktywnością wody a zawartością wilgoci, i do tego zagadnienia wrócimy przy okazji omawiania kolejnego błędu.
Błąd nr 3: Poleganie na intuicji operatorów
Dr Zachary Cartwright:
Przejdźmy do trzeciego błędu: pozwalania operatorom na poleganie na intuicji zamiast dostarczania im dokładnych danych w czasie rzeczywistym, które pomogłyby im w podejmowaniu świadomych decyzji.
Masz na ten temat ciekawe historie, Susan. Oddaję Ci głos.
Dr Susan Newman:
Najwięcej czasu poświęcam właśnie błędowi numer trzy. Wielu operatorów, zwłaszcza tych z wieloletnim stażem, opiera się na wiedzy powszechnej wewnątrz organizacji.
Jeden z moich ulubionych klientów – mam nadzieję, że nas dzisiaj ogląda. Cześć, Harley! – pracował przy linii produkcyjnej ciastek dla psów. Na początku przygotowywali ciasto i był on święcie przekonany, że potrafi włożyć rękę w masę, wyczuć ją i ocenić, czy proces będzie przebiegał bez problemów. Skrytykowałem to podejście, ponieważ tak naprawdę odczuwał on temperaturę. Podczas formowania zimniejszy produkt przechodzi nieco lepiej, ale ludzkie dłonie nie są skalibrowane do tego typu zadań. Jeśli na tym polegasz, zadzwoń do nas. Nie tędy droga, choć jest to bardzo powszechne.
Nawet dział zapewnienia jakości nie miał do tego zastrzeżeń, ponieważ w tym punkcie procesu niczego nie mierzono. Nie miało to znaczenia jako krytyczny punkt kontrolny (CCP). Dla niego kluczowa była więc intuicja. Ale jak zamierza szkolić ludzi? Jak nauczyć kogoś takiego wyczucia? Poleganie na intuicji nie zawsze jest najlepszym pomysłem. To mój pierwszy przykład.
Kolejny przykład, z którym często się spotykam, dotyczy branży konopnej. Historycznie rzecz biorąc, w branży tej brakowało podejścia naukowego. Stosowano wiele testów zginania. Jeśli klient wykonuje test zginania, to odpowiednie wyczucie pojawia się przy aktywności wody na poziomie około 0,4. Przeprowadziłam na ten temat wiele badań – to wrażenie trzasku gałązki występuje przy wartości 0,4, co stanowi problem, ponieważ w tym momencie doszło już do degradacji terpenów w produkcie.
Wiemy, że przy aktywności wody wynoszącej 0,5 terpeny w konopiach zaczynają ulegać degradacji. Jeśli średnia opuszczająca zakład wynosi 0,4, terpeny zostały już zdegradowane. To samo zjawisko można zaobserwować w przypadku chipsów i innych produktów. Zbytnie przuszenie prowadzi do utraty jakości.
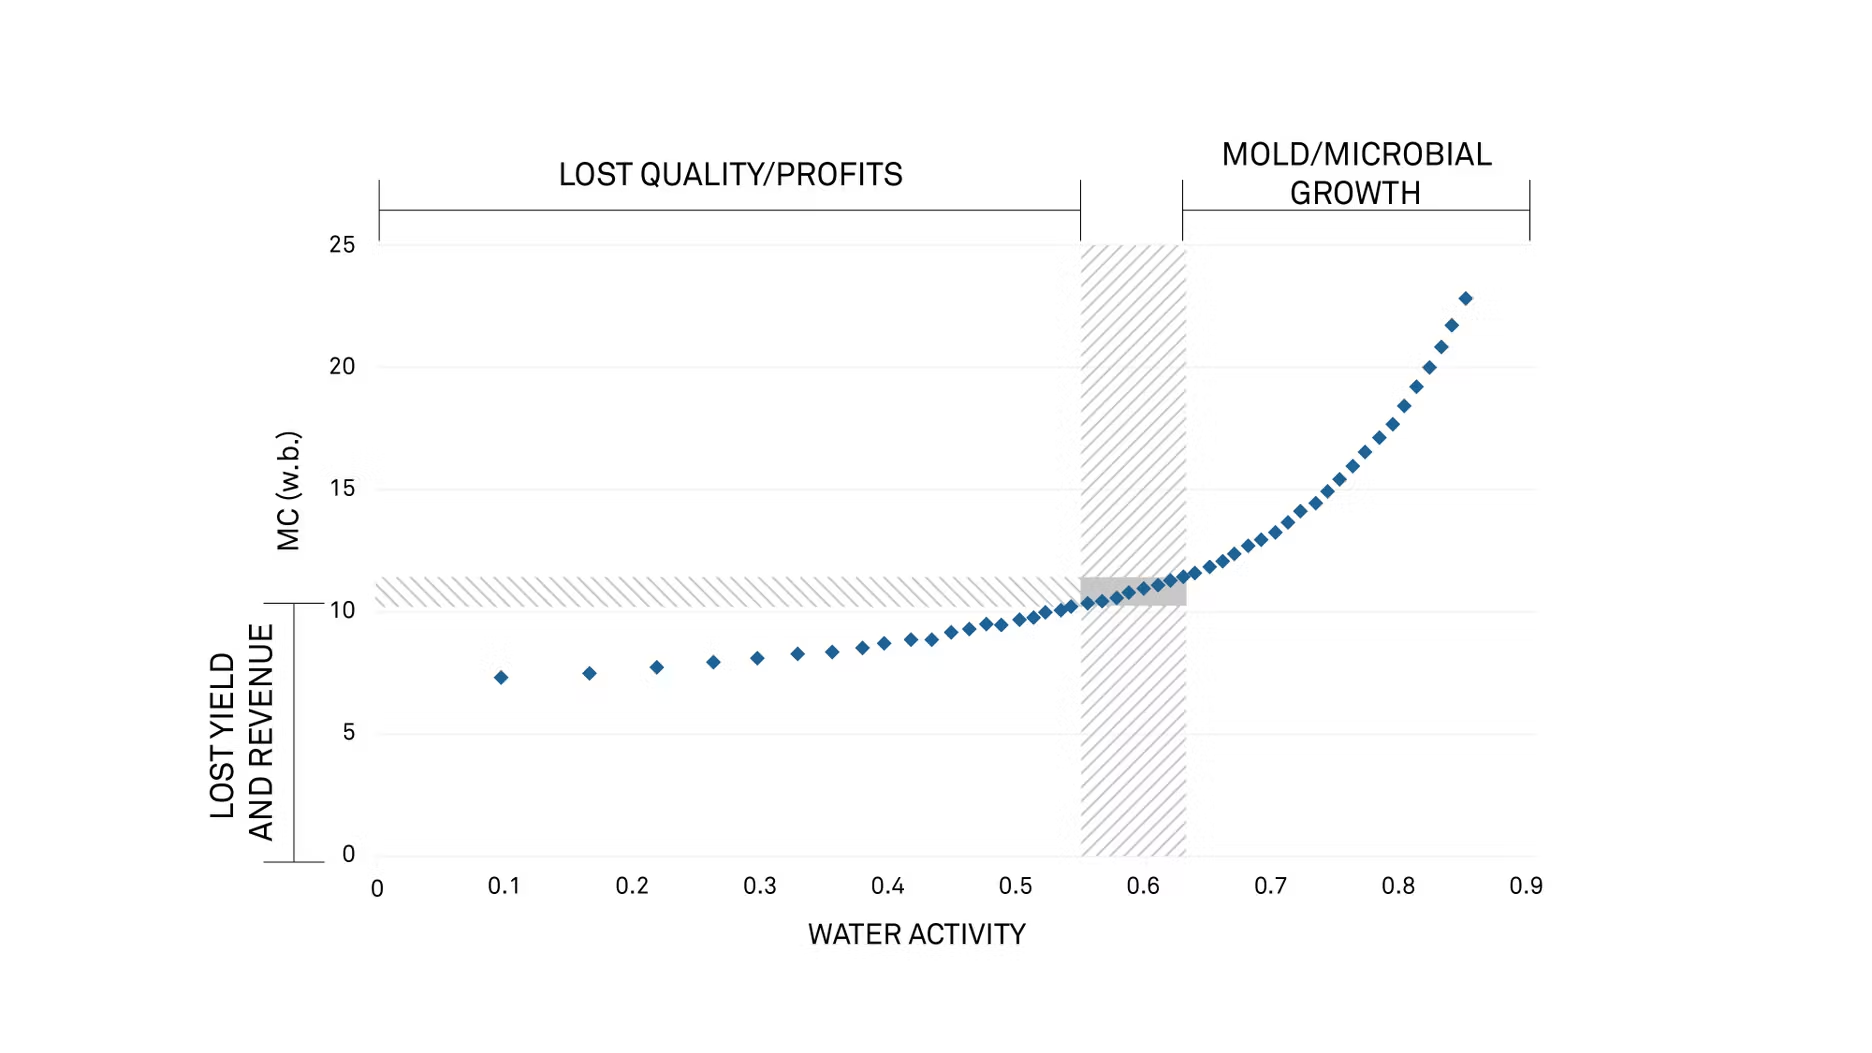
Na tym wykresie strefa czerwona oznacza obszar idealny. Wykres ten odnosi się konkretnie do konopi i przedstawia izotermę sorpcji dla konopi, pokazując zależność między wilgotnością a aktywnością wody. Zależy mi na tym, aby wszyscy nasi klienci trafili w ten idealny przedział. Jest to punkt, w którym jesteśmy bezpieczni przed rozwojem patogenów. Przy aktywności poniżej 0,625 na konopiach nie obserwujemy intensywnego wzrostu drobnoustrojów. Jedynym organizmem, na który musimy uważać, jest Aspergillus enchiladas, który może rozwijać się przy wartościach do 0,625, ale nadal chcę, aby uzyskali optymalną wydajność.
Chcemy utrzymać wartość między 0,55 – aby zachować piękne terpeny – a górną granicą na poziomie 0,625. Osiągając ten cel, otrzymają nie tylko wspaniały produkt, ale także najbardziej zyskowny w sprzedaży.
Biorąc pod uwagę tę zależność między wilgotnością a aktywnością wody, test zginania zazwyczaj wskazuje wilgotność na poziomie około 8%. Jeśli opierasz się na dokładniejszej metodzie, takiej jak aktywność wody, uzyskasz precyzję niezbędną do dokładnego dostosowania procesu w tym zakresie oraz do poziomu 12% wilgoci. W przypadku konopi wzrost wilgotności o 4%, nawet przy produkcji na poziomie 50 000 funtów rocznie i cenie sprzedaży 2 000 za funt, oznacza, że optymalizacja tych 4% pozwala rozwiązać problem o wartości 4 milionów dolarów.
Jest to skrajny przypadek ze względu na dużą wartość produktu, jednak zjawisko to występuje również w przypadku produktów o niskiej wartości. Inną fascynującą zaletą zrozumienia izotermy – czyli relacji między wilgotnością a aktywnością wody – jest to, że pozwala wyjaśnić, dlaczego podejście Harneya nie było skuteczne. Można zauważyć, że ta duża zmiana aktywności wody wiąże się zaledwie z niewielką zmianą wilgotności, co oznacza, że zawartość wilgoci zmienia się nieznacznie, podczas gdy aktywność wody ulega drastycznej zmianie. Właśnie dlatego poleganie na ludzkich dłoniach nie zdaje egzaminu i dlatego wybór pomiaru aktywności wody jest najlepszym rozwiązaniem.
Dr Zachary Cartwright:
Warto zrozumieć, że analizowana przez nas izoterma sorpcji wilgoci to obszar, w którym METER Group się specjalizuje. Dysponujemy opatentowaną technologią, która pozwala nam stworzyć krzywą desorpcji i zrozumieć, w jaki sposób woda jest usuwana z produktu, lub krzywą adsorpcji, aby poznać sposób wiązania wody z produktem. Następnie, korzystając z tej krzywej i ustalając docelową wartość aktywności wody, możemy znaleźć idealny punkt i zadowolić wszystkich. Pozwala to usatysfakcjonować osobę z działu jakości, która rozumie naukę, zna swój cel, a także wie, jaki powinien być docelowy poziom zawartości wilgoci.
Przedstawiona grafika skutecznie podsumowuje wszystko, co musimy wiedzieć o wodzie zawartej w tym produkcie, co zadowoli zarówno naukowców, jak i osoby podejmujące decyzje, pomagając w określeniu idealnych parametrów. Jest to rozwiązanie, które możemy przygotować dla każdego rodzaju produktu. Nawet każda receptura może wymagać uwzględnienia innej krzywej.
Błąd nr 4: Pobieranie próbek w niewłaściwych miejscach
Dr Zachary Cartwright:
Przejdźmy do czwartego błędu: pobierania próbek w niewłaściwym miejscu.
Susan, odwiedzając zakłady spożywcze, gdzie najczęściej zauważasz pobieranie próbek i gdzie Twoim zdaniem powinno ono się odbywać?
Dr Susan Newman:
Świetne pytanie. Zazwyczaj spotykam się z pobieraniem próbek tuż za chłodnicą. W tym przykładzie, zanim produkt trafi do opakowania – tam zazwyczaj znajdują się krytyczne punkty kontrolne (CCP) – widzimy więc bardzo intensywne pobieranie próbek w tym obszarze, a następnie pewne wyrywkowe kontrole w trakcie samego procesu.

Mam kilku klientów, którzy zaczynają dostrzegać różnice w surowcach i ich wpływ na ciasto. W tym przykładzie z ciastkiem mamy strefę przygotowania ciasta, gdzie mieszamy surovce, mamy piec, a następnie chłodnicę. W mikserze aktywność wodna ciasta wynosi zazwyczaj 0,99.
Następnie przy chłodnicy, aby ciastko uzyskało pożądaną chrupkość, aktywność wodna wynosi około 0,3. Pobieranie próbek w tych dwóch miejscach daje pewien obraz sytuacji. Brakuje jednak najważniejszego elementu, który pochłania najwięcej energii podczas pracy: pieca.
Uwielbiam sytuacje, gdy klienci wychodzą poza schematy i naprawdę rozumieją cel dla każdego etapu procesu. Przygotowanie ciasta to jeden proces, pieczenie to drugi, a chłodzenie to kolejny. Moglibyśmy to nawet rozszerzyć i przyjrzeć się temu, jak produkt jest przechowywany po schłodzeniu, a przed zapakowaniem. W zależności od tego, gdzie się znajdujesz – przy aktywności wodnej na poziomie 0,3 – w bardzo suchym środowisku możesz tracić wilgoć. W wilgotnym środowisku możesz z kolei zyskać wilgoć, co doprowadzi do sytuacji, w której ciastka stracą chrupkość. Zrozumienie każdego z tych procesów jest niezwykle ważne.
Dr Zachary Cartwright:
W tej grafice pominięto fakt, że coraz więcej firm mierzy parametry surowców wejściowych. Wiele z nich ustala obecnie specyfikację, na przykład plus minus 10% aktywności wodnej dla dostarczanych surowców. Wynika to z faktu, że wszelkie wahania w surowcu wejściowym mogą przełożyć się na produkt finalny.
To staje się coraz bardziej powszechne. Czy zauważyłeś to w swoich doświadczeniach z niektórymi firmami?
Dr Susan Newman:
Tak, dlatego właśnie się uśmiecham. Jednym z moich ulubionych klientów jest Sunrise Fresh. Prowadzą rodzinną farmę, co jest wspaniałe – hodują wiśnie, orzechy włoskie i tym podobne rzeczy.
Jednym z ich najbardziej problematycznych produktów są wiśnie. Z roku na rok, w zależności od ilości wody i słońca, poziom skali Brix w wiśniach może się zmieniać. Dlatego teraz analizują izotermę wiśni, aby zrozumieć, jak ta zmiana wskaźnika Brix wpływa na owoc. Jeśli suszysz wiśnię i pakujesz ją do torby jako przekąskę, to jedna sprawa. Ale jeśli używasz jej jako składnika innego produktu, na przykład batonu energetycznego, ma to znacznie większe znaczenie, ponieważ cukier jest silną substancją wiążącą wodę.
To ciekawe podejście do składników. Niewielka zmiana wynikająca z wahań rocznych w przypadku wiśni może oznaczać dużą zmianę w całym batonie muesli.
Dr Zachary Cartwright:
Warto zauważyć, że możemy sporządzić izotermę dla każdego sezonu lub każdej receptury, a taka izoterna naprawdę pomaga nam dokładnie określić optymalne parametry. Możemy utworzyć ją dla każdego produktu lub formulacji, a następnie wykorzystać te informacje do precyzyjnego ustawienia wartości docelowych.
Inną rzeczą, którą warto zauważyć na tym rysunku, jest to, że niektóre firmy stosują laboratoryjne mierniki aktywności wodnej, próbując uzyskać pomiar w czasie procesu. Może to być do pewnego stopnia skuteczne, ale jeśli pobierasz próbkę, a następnie musisz czekać, aż osiągnie ona odpowiednią temperaturę do odczytu, albo jeśli wymagane jest duże przygotowanie próbki, uzyskanie wyniku może zająć ponad 20 minut. W tym momencie jest już za późno. Zmiany już nastąpiły i nie można skutecznie zareagować.
Dlaczego możliwość dokonywania pomiarów w trakcie procesu jest tak ważna, Susan?
Dr Susan Newman:
Doskonale wiem, o czym mówisz. Niektórzy uważają, że jeśli czegoś nie wiemy, to błoga nieświadomość pozwala nam kontynuować pracę. Tyle że wytwarzają wtedy produkt niezgodny ze specyfikacją. Być może spełnia on wymagania dla krytycznego punktu kontrolnego (CCP), ale nie ma takiej jakości, jakiej byśmy oczekiwali.
Dzięki dokładnemu zrozumieniu swojej pozycji, szybkiemu uzyskiwaniu informacji zwrotnych i wprowadzaniu mikroKorekt możesz osiągnąć perfekcję, a do tego właśnie dążymy. 20 minut to zbyt długi czas oczekiwania. Utrzymujemy prędkość taśmy tak wysoką, jak to możliwe, ze względu na wydajność, więc 20 minut przestoju może oznaczać ogromne ilości odrzuconego i przerabianego materiału. Wolę widzieć sytuację na bieżąco. A jeśli uda się zamknąć pętlę sterowania, tym lepiej. O tym też za chwilę porozmawiamy.
Błąd nr 5: Pozostawienie pętli sterowania w stanie otwartym
Dr Zachary Cartwright:
Dobrze, naszym piątym i ostatnim błędem jest pozostawienie otwartej pętli sterowania.
Co masz przez to na myśli, Susan? Wspomniałaś o tym wcześniej przy błędzie nr 4, ale czym właściwie różni się pętla otwarta od zamkniętej?
Dr Susan Newman:
Mam na myśli istny chaos. Pozostawienie pętli sterowania otwartej oznacza, że po prostu produkujesz. Prawdopodobnie znasz czas i temperaturę pieczenia ciastek lub innego wytwarzanego produktu. Otwarta pętla oznacza, że ustawiasz te parametry i pozwól procesowi biegnąć, dopóki nie pojawi się problem. Nie ma tu mowy o prawdziwej optymalizacji.
Obszar, w którym naprawdę chcę widzieć sukcesy naszych klientów, to redukcja zmienności. Zależy mi na tym, aby wytwarzali produkt ściśle odpowiadający ich specyfikacji.
Na tej grafice widać działający system SKALA Solo. W tym przypadku jesteśmy w stanie zamknąć pętlę procesową zamiast pozwalać jej działać w sposób niekontrolowany.
Zmienność to nasz wróg. Jeśli mamy dużą zmienność, uzyskujemy niższy odsetek produktów pełnowartościowych i mniejszą przepustowość. Koszty eksploatacji pieców również rosną. Do tego dochodzą koszty przeróbek, droga praca ludzka, a także problem magazynowania. Musisz wstrzymać partię takiego produktu, a gdy okazuje się ona niezgodna ze specyfikacją, może to prowadzić do problemów z pleśnią. Ostatecznie taki towar trzeba wyrzucić, a klienci z pewnością nie będą zachwyceni. Nikt nie chce jeść zapleśniałych ciastek.
Zamykając pętlę i analizując te dane, uzyskujemy historię procesu. Produkt taki jak SKALA (lub inne rozwiązania na rynku) może zapewnić takie dane historyczne, ale zrozumienie, jak powinien wyglądać prawidłowy proces i szybkie wprowadzanie zmian – tego człowiek sam nie zrobi. Trzeba analizować dane sekunda po sekundzie i dokładnie wiedzieć, kiedy dokonać korekty, aby nie zakłócić równowagi całego systemu.
Dr Zachary Cartwright:
Dla wyjaśnienia: system z otwartą pętlą nadal jest uzależniony od człowieka, co oczywiście wiąże się z ryzykiem błędu. System z zamkniętą pętlą jest nadal monitorowany lub nadzorowany przez operatora, jednak szybkie korekty są wprowadzane automatycznie przez samo urządzenie lub maszynę.
Możesz opowiedzieć o tym nieco więcej?
Dr Susan Newman:
Oczywiście. SKALA Solo monitoruje temperatury wewnątrz systemu – na wlewie, wylocie oraz temperaturę samego produktu – korzystając z opatentowanego algorytmu. Rozumiemy wilgotność i aktywność wodną w procesie oraz gromadzimy oba te parametry, jednak wolę skupiać się na szkoleniach dotyczących aktywności wodnej.
Na tym przykładzie PLC widzimy miejsce oznaczone jako docelowa aktywność wodna. Chcemy, aby proces przebiegał zgodnie z tym założeniem, a operatorzy pobierają próbki, aby zweryfikować, czy algorytm działa wydajnie. System stale wprowadza poprawki, mikroKorekty, które nie mają drastycznego wpływu na ogólny przebieg procesu zatwierdzony wcześniej przez dział B+R.
Chcemy analizować dane sekunda po sekundzie i co minutę podejmować decyzję o wprowadzeniu mikroregulacji. Co więcej, zauważycie Państwo tutaj, że mamy do czynienia z wieloma strefami. Będą mogli Państwo zobaczyć, która strefa ma największy wpływ na osiągany rezultat, i dokonać regulacji w tej właśnie strefie.
Omówiliśmy już aktywność wody oraz zawartość wilgoci, ale teraz łączymy to wszystko w całość, analizując dane historyczne i zastanawiając się, jak w praktyce wykorzystać dane w standardzie Przemysłu 4.0, aby zapewnić operatorom szybkie, oparte na faktach rezultaty w czasie rzeczywistym.
Dr Zachary Cartwright:
Najlepiej wyjaśni to poniższy przykład: jeśli pozwolimy odtworzyć tę animację PLC, zauważą Państwo, że określona wartość docelowa jest niższa od optymalnej i cechuje się dużymi wahaniami. Jednak już po 30 minutach od wdrożenia systemu SKALA Solo widać, że te wahania ulegają zmniejszeniu, co pozwala na zwiększenie wartości docelowej.
Nawiązuje to do naszej pierwszej grafiki przedstawiającej potencjalne ryzyko oraz koszty ponoszone przez firmy, które nie są w stanie wprowadzić odpowiednich regulacji. Ta grafika doskonale ilustruje, jak skutecznie system SKALA Solo pozwala na szybkie ograniczenie tych wahań.
Jakiego produktu dotyczy ten przykład, Susan?
Dr Susan Newman:
Są to ekstrudowane chrupki dla zwierząt, karma dla psów.
Dr Zachary Cartwright:
W tym miejscu chciałbym przejść do kolejnego tematu i zapytać o operatorów. W jaki sposób sprawić, by nowo zatrudniony pracownik radził sobie równie dobrze co osoba z trzydziestoletnim stażem w branży? Czy to narzędzie na to pozwala?
Dr Susan Newman:
Tak, żaden system nie działa jak magia, ale to narzędzie zdecydowanie zdejmuje podejmowanie decyzji z barków człowieka i wykonuje je za niego. Wprowadza ono regulacje w systemie zamkniętym, połączonym bezpośrednio ze sterownikiem PLC.
Otrzymuje ono dane ze sterownika PLC – nawet na poziomie mikro – odczytuje je, analizuje temperatury na wlocie, wylocie oraz samego produktu, a następnie automatycznie dokonuje regulacji.
Przechodząc teraz do samych urządzeń – procedura rozruchu i wyłączania zawsze bywa problematyczna. Pomagamy sobie z tym radzić, wspierając operatorów w skupieniu się na prawidłowym przeprowadzaniu rozruchu i wyłączenia, a dalszą część procesu przejmujemy my, co w praktyce oznacza przełączenie procesu na przysłowiowy „autopilot”.
Podsumowanie
Dr Zachary Cartwright:
Dobrze, na zakończenie chciałbym jeszcze raz omówić pięć kosztownych błędów.
Pierwszym z nich było stosowanie niewłaściwej miary. Drugim – użycie nieodpowiedniej metody pomiaru. Trzecim było poleganie przez operatorów na intuicji – przytoczyliśmy tu kilka historii, którymi podzieliła się Susan. Czwarty błąd polega na pobieraniu próbek w niewłaściwym miejscu – musimy pamiętać, że próbki należy pobierać nie tylko z produktu końcowego, ale na każdym etapie procesu. Ostatnim błędem było pozostawienie pętli sterowania w stanie otwartym.
Jeśli mają Państwo jakiekolwiek pytania dotyczące któregokolwiek z tych tematów, a także aktywności wody, zawartości wilgoci, izoterm lub systemu SKALA Solo, zachęcamy do kontaktu z nami, odwiedzenia naszej strony internetowej lub bezpośredniego kontaktu z Susan bądź ze mną. Chętnie odpowiemy na Państwa pytania.
Mamy już tutaj kilka pytań, dlatego otwieramy sesję Q&A i odpowiemy na tak wiele z nich, jak to możliwe.
Pytanie 1: Czy możecie Państwo powiedzieć coś więcej o różnicach i podobieństwach w sposobie suszenia różnych produktów? Czy podejście uwzględniające specyfikę konkretnego produktu jest zawsze konieczne?
Dr Susan Newman:
Patogeny to patogeny, a warunki ich rozwoju zależą od samego patogenu, a nie od produktu. Wiemy, że bakterie nie rozwijają się poniżej wartości 0,8, a drożdże i pleśnie poniżej 0,6 – i to jest właśnie cecha wspólna.
Różnica polega na głębokim zrozumieniu produktu. Jak wspomnieliśmy przy omawianiu izoterm, relacja między wilgotnością a aktywnością wody jest inna dla każdego produktu. Sposób osiągnięcia bezpiecznego punktu będzie inny w przypadku każdego z tych wyrobów i ściśle od niego uzależniony.
Różnica polega właśnie na tym, żeby wiedzieć, gdzie należy działać szybko, a gdzie zwolnić tempo. W przypadku ciastek jest to szybki proces. Nie trzeba się zbytnio martwić o rozwój mikroorganizmów. Natomiast w przypadku produktu takiego jak salami proces ten może trwać 30 lub 90 dni. Chcemy, aby w produkcie rozwijały się pewne bakterie, ale musi to odbywać się w bezpieczny sposób.
Ogólnie rzecz biorąc, różnice te istnieją. W przypadku konopi indyjskich, jeśli działamy zbyt szybko, niszczymy terpeny na powierzchni produktu, a jego wnętrze pozostaje wilgotne. Jeśli chodzi o tempo, to właśnie w tym tkwi sedno różnic.
Dr Zachary Cartwright:
Słuszna uwaga, że choć cele mogą być takie same dla niektórych z tych różnych produktów, to sposób, w jaki produkty te tracą wodę, a nawet ją zyskują, zależy w dużej mierze od konkretnego produktu, a nawet od konkretnej receptury. Jednak dzięki izotermie możemy to zrozumieć. Pomoże to Państwu w ustaleniu celów. Może to również zależeć od stosowanej metodologii – niezależnie od tego, czy jest to suszenie rozpyłowe, suszenie w piecu okresowym, czy też inna metoda – jesteśmy w stanie przeanalizować każdą z nich i pomóc Państwu w ograniczeniu zmienności oraz osiągnięciu zamierzonego celu.
Pytania i odpowiedzi nr 2: Jaką radę dałbyś osobie, która chce jak najszybciej wysuszyć produkty o wysokiej zawartości wilgoci (60% MC lub więcej)?
Dr Zachary Cartwright:
Cóż, generalnie produkty o tak wysokiej zawartości wilgoci to na przykład sosy sałatkowe, dżemy lub inne produkty o znacznie wyższej zawartości wilgoci. Jeśli pracujesz z ciastem lub czymś w rodzaju karmy dla zwierząt, musisz uważać, aby nie wysuszyć produktu zbyt szybko, co może spowodować zjawisko „encasement”. Polega ono na tym, że wnętrze produktu ma wyższą zawartość wilgoci i wyższą aktywność wody niż jego zewnętrzna część, a gdy produkt osiągnie stan równowagi, zaczynają pojawiać się problemy związane z rozwojem mikroorganizmów.
Nie jestem do końca pewien, o jaki produkt tu chodzi, ale powiem, że w przypadku niektórych produktów trzeba uważać, żeby nie podgrzewać ich zbyt szybko.
Jakie masz doświadczenia, Susan? Czy może coś mi tu umyka?
Dr Susan Newman:
Musimy przyjrzeć się tutaj barierom technologicznym (hurdle technology). Interesuje mnie, jakich substancji utrzymujących wilgoć możecie używać, aby pomóc obniżyć aktywność wody i uzyskać bardziej stabilny, bezpieczny produkt, zapobiegając w ten sposób rozwojowi bakterii. Być może warto też wziąć pod uwagę pH jako element technologii płotków, aby zwiększyć bezpieczeństwo przed rozwojem patogenów.
Pytania i odpowiedzi nr 3: Pracuję przy produkcji przekąsek. Jeśli chodzi o SPC (statystyczne sterowanie procesem), jakiego atrybutu powinienem używać do pomiaru i kontroli, aby ograniczyć zmienność procesu?
Dr Susan Newman:
Mówiliśmy o tym już dość dużo. Analizując zmienność procesu, musisz dysponować naprawdę dobrym sposobem pomiaru, świetnym punktem odniesienia, a osiągasz to dzięki dokładności. Trzeba wziąć pod uwagę aktywność wody, gdzie można uzyskać dokładność na poziomie 0,003, 0,005, co zapewniają nasze urządzenia z serii TE oraz AQUALAB 3. Wagi wilgotnościomierza, jak pokazaliśmy dzisiaj, dawały odczyty mocno rozbieżne – od 0,35 aż do prawie 10.
Jeśli analizujesz statystyczne sterowanie procesem, musisz dysponować naprawdę doskonałą metodą pomiaru, a będzie nią właśnie aktywność wody. To będzie ten atrybut, który należy ustalić dla każdego etapu procesu – od mieszania, przez gotowanie i chłodzenie, aż po pakowanie.
Dr Zachary Cartwright:
To nawiązuje ponownie do izoterm – wiele produktów przekąskowych znajduje się w tym idealnym przedziale, o którym mówimy. Zmiana zawartości wilgoci o 1% może oznaczać różnicę w aktywności wody rzędu 30 lub 40%. Logiczne jest zatem, że chcesz korzystać z pomiaru o najwyższym stopniu precyzji i dokładności, a tym parametrem za każdym razem będzie aktywność wody.
Które etapy procesu suszenia najczęściej sprzyjają rozwojowi drobnoustrojów? Co można z tym zrobić?
Dr Susan Newman:
Przyjrzeliśmy się przykładowi ciastek i spotykałem się z sytuacjami, gdzie w procesie wsadowym ludzie mieszają wszystkie składniki, dodają wodę, następnie masa jest prasowana lub formowana, trafia do pieca, a potem dodają kolejne składniki, nie przeprowadzając jednak dokładnego mycia sprzętu.
Pierwsza część tego zagadnienia to upewnienie się, że dysponujesz świetnym programem sanitarnym, dbanie o mycie tak często, jak to konieczne, pobieranie wymazów w celu sprawdzenia, czy doszło do rozwoju mikroorganizmów, oraz rejestrowanie miejsc o ich wysokiej koncentracji. Zazwyczaj zauważysz je w miejscach trudnodostępnych. Problem polega na tym, że są one trudno dostępne – więc ludzie ich nie czyszczą.
Zauważam to dość często. Co można z tym zrobić? Analiza programów, przyjrzenie się zmianom warty – ku temu się skłaniam, podobnie jak do doprowadzenia produktu do stanu poniżej normy dla rozwoju drobnoustrojów. O ile nie stosujesz etapu redukcji drobnoustrojów (kill step), niczego nie zabijasz, ale chcesz doprowadzić produkt do takiego stanu, w którym mikroorganizmy nie rosną i nie namnażają się.
Więc powtórzmy: dla bakterii granica to 0,8 aktywności wody, dla drożdży i pleśni – będziemy wam to powtarzać do skutku – 0,6. Należy osiągnąć te wartości graniczne tak szybko, jak to możliwe, i utrzymać je na tym poziomie.
Dr Zachary Cartwright:
Jedyna rzecz, jaką do tego dodam, to fakt, że nawet jeśli zejdziecie poniżej tych limitów, pamiętajcie, że warunki w Waszym zakładzie mogą sprzyjać rozwojowi drobnoustrojów, jeśli wilgotność lub temperatury są wysokie. Nawet jeśli znajdziecie się poniżej limitów, o których wspomniała Susan, możecie przebywać w otoczeniu, w którym mikroorganizmy już są obecne, a gdy tylko środowisko zacznie sprzyjać ich wzrostowi, nastąpi gwałtowny rozrost i mikroorganizmy zaczną się rozwijać.
Miejcie to więc na uwadze – nawet jeśli kontrolujecie proces suszenia, produkt, jeśli znajduje się blisko wartości granicznej, nadal wymaga bardzo dokładnego monitorowania.
Zapisz się do newslettera
Studia przypadków, webinaria i artykuły, które Cię zaciekawią.
Otrzymuj najnowsze materiały regularnie!