Jak zoptymalizować suszenie, pieczenie lub odwadnianie żywności
Większość firm spożywczych wie, że mogłaby w pewnym stopniu zoptymalizować swoje procesy suszenia. Jednak niemal wszystkie nie doceniają korzyści płynących z takiego działania – oraz strat wynikających z ignorowania problemów.
Niezależnie od tego, czy pieczesz, odwadniasz, wędzisz, suszysz czy solisz – jakkolwiek to nazwać, chodzi o jedno: usunięcie wody. Wielu producentów żywności to robi i każdy z nich przyzna, że uzyskanie precyzji i powtarzalności jest niezwykle trudne.
O co toczy się gra? Czy to naprawdę ma znaczenie?
Większość firm spożywczych zdaje sobie sprawę, że mogłaby w pewnym stopniu zoptymalizować procesy suszenia. Jednak niemal wszystkie nie doceniają tego, co mogą dzięki temu zyskać – i co tracą, ignorując ten problem.

Powyższy wykres został przygotowany na podstawie danych od prawdziwych klientów. Podobnie jak wiele innych firm, nie doceniali oni kosztów niewłaściwego suszenia o około 80%.
Po odnalezieniu i zinterpretowaniu swoich historycznych danych (które w całości tkwiły w dokumentacji papierowej) uświadomili sobie, że problem był 8 razy bardziej kosztowny, niż szacowali.
Ten przykład pochodzi z branży karmy dla zwierząt, gdzie składniki często kosztują centy za funt. Zasada jest jednak taka sama dla firm z innych sektorów. Warto pomyśleć o kosztach pracy z całymi mięśniami szkieletowymi, gdzie surowiec może kosztować 8 dolarów za funt – lub z konopiami indyjskimi, w przypadku których koszty mogą sięgać nawet 2000 dolarów za funt.
Błąd nr 1: Niezrozumienie, co należy mierzyć
Pomiary wody dzielą się na dwie kategorie: zawartość wilgoci oraz aktywność wody. Obie dotyczą wody, ale każda dostarcza zupełnie innych informacji. Nie należy stosować ich zamiennie.
Częstym nieporozumieniem w firmach spożywczych jest silne skupienie się na pomiarach zawartości wilgoci, ponieważ jej związek z wydajnością jest oczywisty i łatwy do zrozumienia.
Osoby zarządzające (np. dyrektor finansowy) często nie mają zaplecza naukowego ani kontrolno-jakościowego, aby zrozumieć, jak kluczowy jest pomiar zarówno aktywności wody, jak i zawartości wilgoci. Mogą nie wiedzieć, że chociaż zawartość wilgoci jest doskonałym parametrem do pomiaru wydajności, nigdy nie powinna być używana do przewidywania lub kontrolowania rozwoju drobnoustrojów, tekstury produktu czy ogólnej jakości.
Aktywność wody jest miarą energii. To zasada termodynamiczna. Może to brzmieć skomplikowanie, ale zrozumienie równań naukowych nie jest konieczne.
Kluczowa zasada jest prosta: aktywność wody wskazuje, czy mogą zachodzić reakcje chemiczne, czy mogą rozwijać się mikroorganizmy lub czy może zmienić się tekstura. Ponadto pomiary aktywności wody o wysokiej precyzji są proste i szybkie – przy użyciu odpowiednich narzędzi można je wykonać w 60 sekund lub krócej.
Zawartość wilgoci to po prostu ilość wody w próbce. Gdyby udało się usunąć każdą cząsteczkę wody z produktu spożywczego, a następnie zmierzyć jej ilość, uzyskalibyśmy zawartość wilgoci. Niestety jest to niezwykle trudne do osiągnięcia z jakąkolwiek dokładnością.
Błąd nr 2: Pomiary za pomocą niewłaściwego urządzenia
Niezależnie od tego, czy skupisz się na aktywności wody, czy na zawartości wilgoci, sterowanie procesem będzie bardzo trudne, jeśli metoda pomiaru charakteryzuje się dużym odchyleniem standardowym i zmiennością.
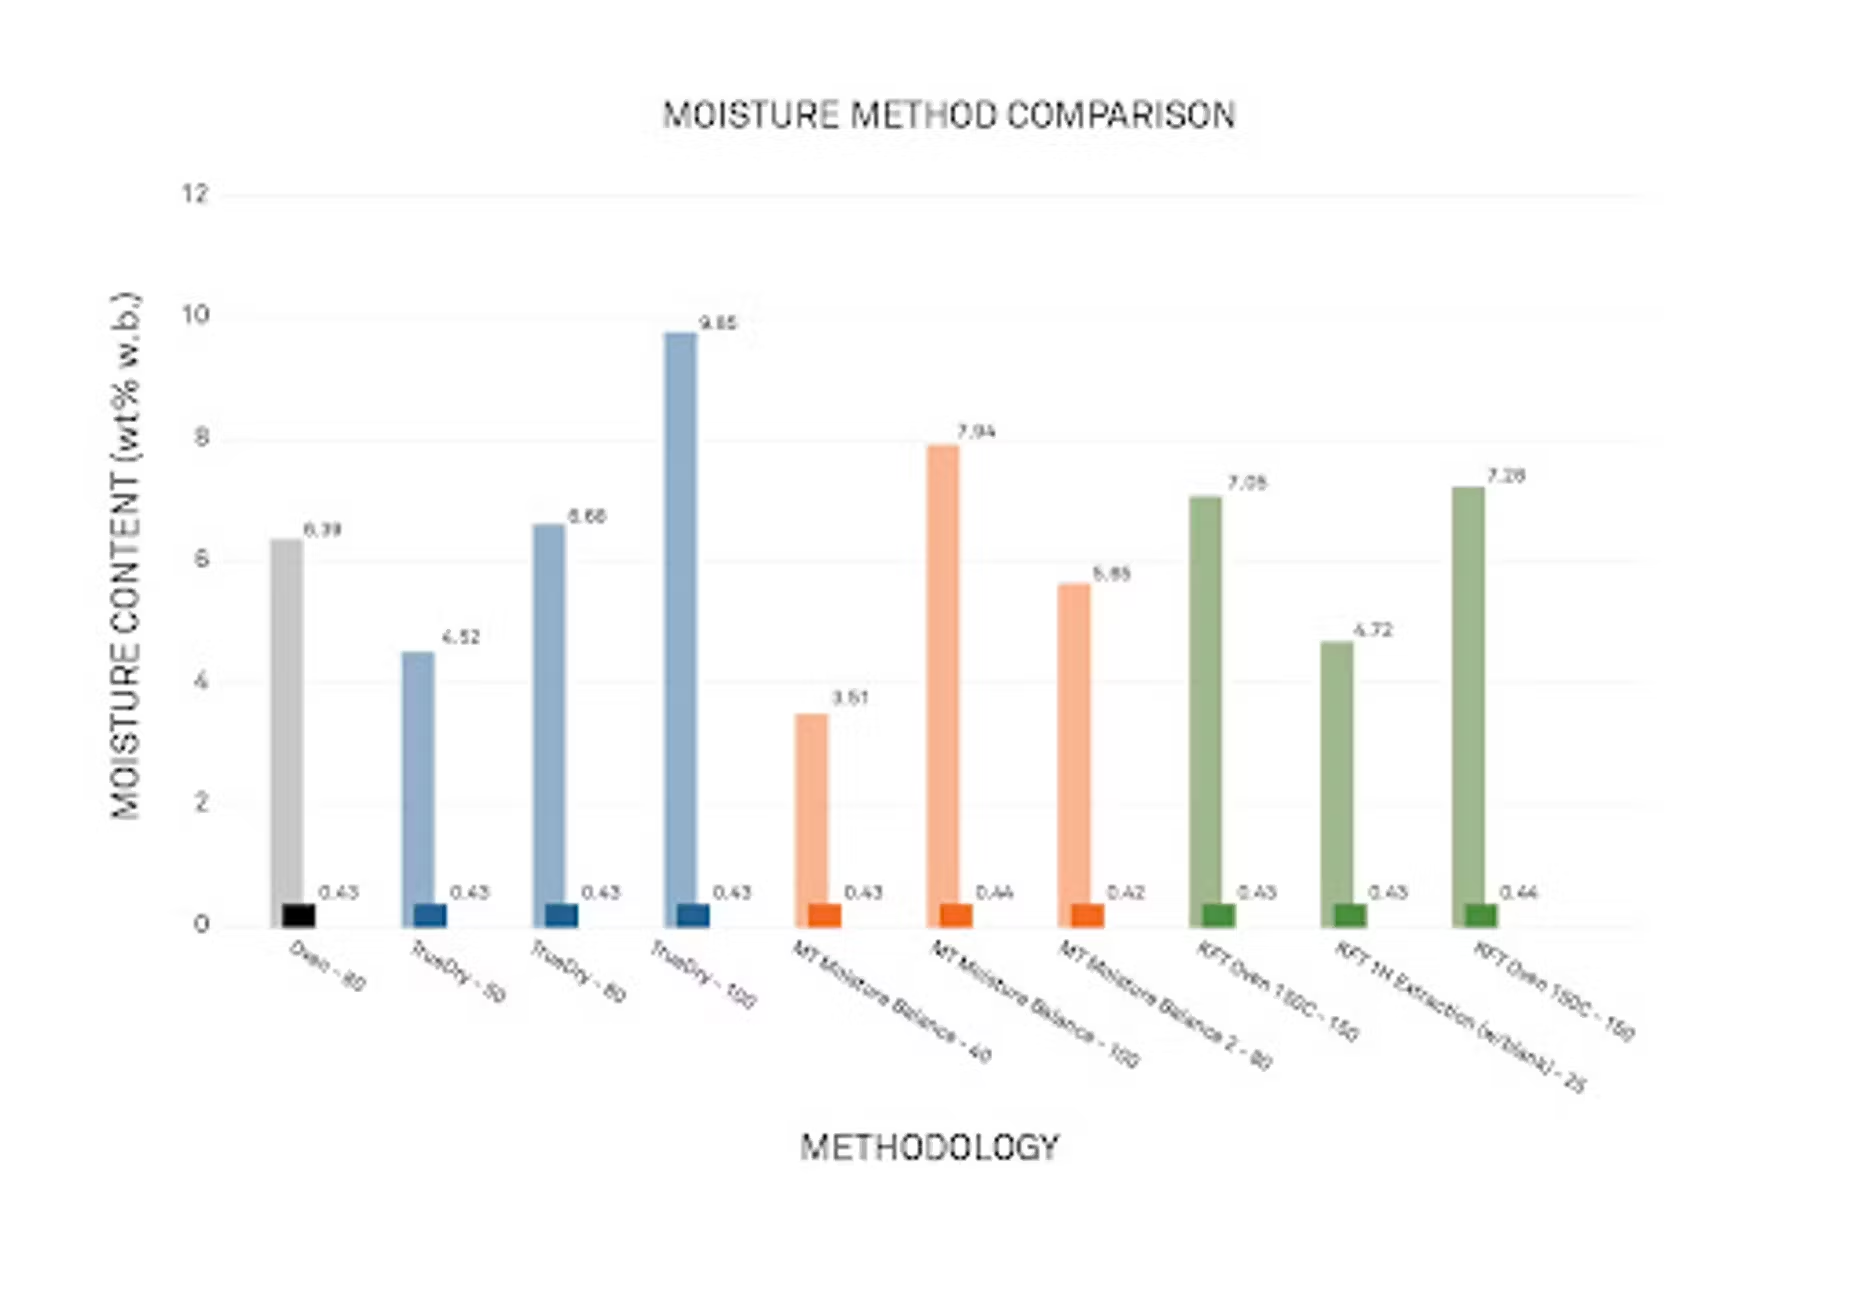
W ostatnim badaniu METER Group przesłała kilka próbek dokładnie tego samego produktu do przetestowania przy użyciu różnych powszechnie stosowanych metod pomiaru zawartości wilgoci. Powyższy wykres przedstawia wyniki.
Mimo że produkt za każdym razem był taki sam, wyniki zawartości wilgoci znacznie się różniły. W wynikach aktywności wody nie odnotowano niemal żadnych wahań.
Wyniki te jasno pokazują, jak trudne może być podejmowanie spójnych i pewnych decyzji wyłącznie na podstawie odczytów zawartości wilgoci. Pracownik widzący wynik 3,51% MC może dojść do wniosku, że produkt został zbytnio wysuszony, podczas gdy inny uzna, że produkt jest zbyt wilgotny. Każdy z nich może podjąć inne (i sprzeczne) działania na podstawie tych wyników zawartości wilgoci, podczas gdy w rzeczywistości obie próbki były takie same.
Dodanie pomiarów aktywności wody, które są zazwyczaj znacznie bardziej precyzyjne, może pomóc w rozwiązaniu tych problemów.
Błąd nr 3: Poleganie na intuicji operatorów
Wielu operatorów, zwłaszcza tych doświadczonych, opiera się na wiedzy plemiennej. Często są przekonani, że potrafią ocenić, czy produkt będzie przebiegał bezproblemowo, czy osiągnie dobrą jakość na podstawie wzroku, dotyku, dźwięku lub innych wrażeń zmysłowych.
Metody te są w najlepszym razie nieprecyzyjne i rzadko prowadzą do pozytywnych rezultatów – jak na przykład wytrenować nowych pracowników, aby intuicyjnie rozpoznawali jakość?
Wykorzystanie wiarygodnych pomiarów z dobrze wyskalowanych czujników sprawdza się znacznie lepiej. Zależność między zawartością wilgoci a aktywnością wody można wizualizować na wykresie zwanym izotermą.
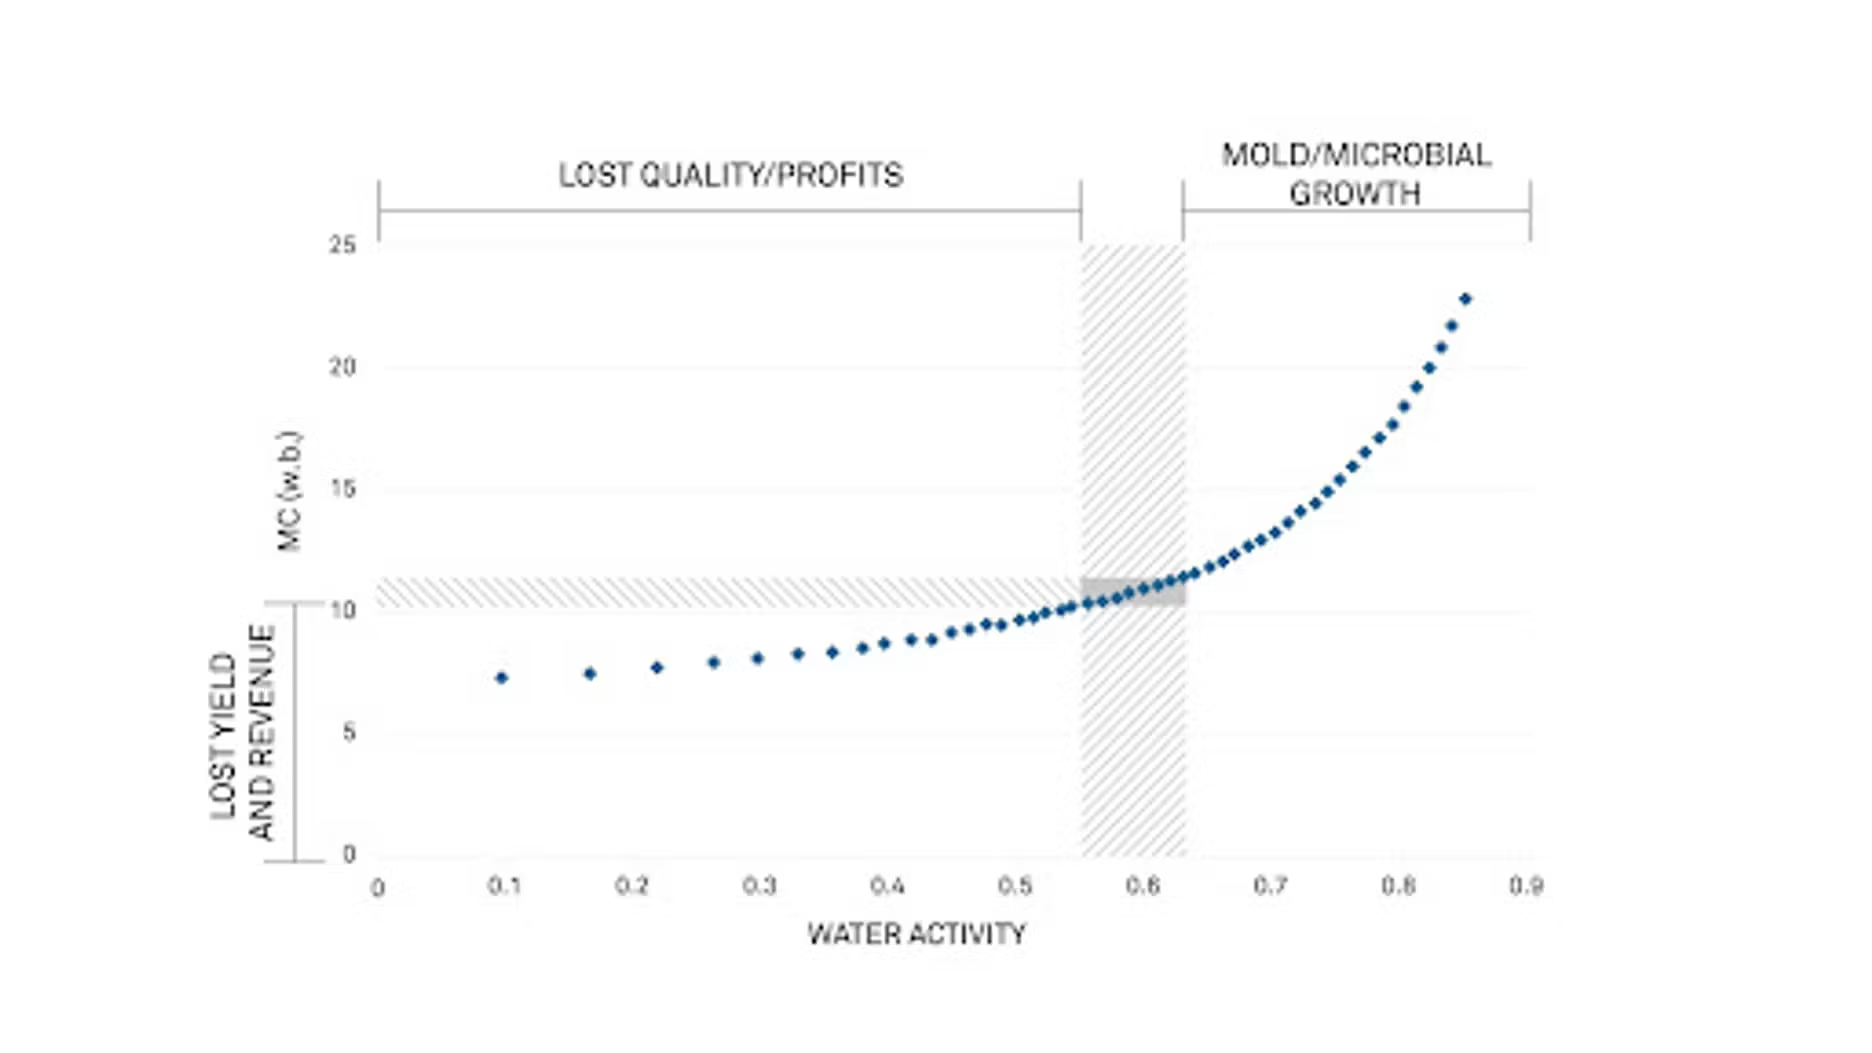
Stworzenie referencyjnej izotermy dla danego produktu sprawia, że znalezienie „złotego środka” dla idealnej jakości i wydajności staje się prostym zadaniem. Ten „złoty środek” można następnie wykorzystać do zdefiniowania procesów i celów na linii produkcyjnej.
Błąd nr 4: Pobieranie próbek w niewłaściwych miejscach
Producenci żywności zazwyczaj pobierają próbki wilgotności za chłodnicą. Niektórki uwzględniają również pobieranie próbek na wcześniejszych etapach.
Dr Newman zaleca zrozumienie i ustalenie docelowych wartości dla każdego etapu procesu – po wymieszaniu ciasta, w trakcie wypieku lub po nim, podczas chłodzenia, a nawet w magazynie po schłodzeniu, ale przed pakowaniem, ponieważ czynniki środowiskowe mogą powodować znaczne wahania wilgotności. Suche środowisko może prowadzić do utraty wilgoci. W wilgotnym otoczeniu produkty mogą pochłaniać wilgoć, co negatywnie wpływa na ich strukturę lub jakość.
Niektóre firmy sprawdzają nawet poziom wilgotności dostarczanych surowców, ponieważ wartości te często różnią się w zależności od partii, a migracja wilgoci może wpłynąć na ogólną jakość, strukturę lub okres trwałości produktu finalnego.
Błąd nr 5: Pozostawienie pętli sterowania w stanie otwartym
Wiele firm po prostu prowadzi linie produkcyjne do momentu wykrycia próbki o parametrach spoza specyfikacji. W tym momencie linia często pracuje już poza normą od 20 minut lub dłużej, wytwarzając produkt, który będzie trzeba zutylizować lub poddać przeróbce.
Zmienność procesowa to wróg wydajności. Zbyt duża zmienność prowadzi do niższych uzysków i mniejszej przepustowości. Generuje to także wyższe koszty obsługi pieców i wszelkich prac poprawkowych – nie wspominając o dodatkowych kosztach personelu, konieczności składowania dwóch różnych grup produktów oraz minimalizowaniu ryzyka rozwoju pleśni i mikroorganizmów podczas magazynowania.
Dzięki częstszemu pomiarowi poziomów oraz powierzeniu algorytmowi zadania przetwarzania informacji zwrotnych i wprowadzania natychmiastowych mikroregulacji, producenci nie muszą czekać 20 minut na wykrycie problemu. Dr Newman i dr Cartwright nazywają to „zamkniętą pętlą”.
System o zamkniętej pętli jest nadal monitorowany przez operatora, jednak szybkie korekty są wprowadzane przez samo urządzenie lub maszynę.
Nowe oprogramowanie SKALA Dry firmy METER Group może pomóc producentom żywności w zamknięciu pętli procesowej przy minimalnym nakładzie czasu i zasobów.
SKALA Dry analizuje temperatury wewnątrz systemu – temperaturę na wlewie, wylocie oraz samego produktu – i przetwarza je za pomocą opatentowanego algorytmu, aby uzyskać pomiary wilgotności i aktywności wody w trakcie procesu.
Zapisz się do newslettera
Studia przypadków, webinaria i artykuły, które Cię zaciekawią.
Otrzymuj najnowsze materiały regularnie!