Kompletny przewodnik producenta żywności po aktywności wody (aw)
Jak na tani składnik, woda może przysporzyć wielu kosztownych problemów w branży spożywczej. Najlepszym sposobem na zrozumienie roli wody w produkcie jest poznanie pojęcia aktywności wody (aw).
Dlaczego aktywność wody?
Przydatność aktywności wody jako miary jakości i bezpieczeństwa została zaproponowana, gdy stało się oczywiste, że zawartość wilgoci nie odzwierciedla w wystarczającym stopniu wahań rozwoju mikroorganizmów. Koncepcja aktywności wody (aw) służy mikrobiologom i technologom żywności od dziesięcioleci. Jest to najczęściej stosowane kryterium bezpieczeństwa i jakości.
Aktywność wody: tu wszystko rozbija się o energię
Czym jest aktywność wody?
Weź szklankę wody i suchą gąbkę. Zanurz róg gąbki w szklance wody. Woda przejdzie ze szklanki do gąbki.
Aktywność wody to siła, która powoduje przemieszczanie się wody do gąbki. Aby to lepiej zrozumieć, pomyśl, czym woda w gąbce różni się od wody w szklance.
Woda w szklance jest wolna, ale woda w gąbce nie jest w żaden sposób wolna. Jest związana wiązaniami wodorowymi, siłami kapilarnymi oraz siłami van der Waalsa-Londona. Nazywa się to efektami matrycowymi. Woda w gąbce ma niższy stan energetyczny niż woda w szklance. Woda wpłynie do gąbki, ale aby ją z powrotem odzyskać, musimy wykonać pracę poprzez wyciśnięcie gąbki.
Woda w gąbce charakteryzuje się niższą prężnością par, niższą temperaturą krzepnięcia i wyższą temperaturą wrzenia niż woda w szklance. Różnią się w sposób, który możemy zmierzyć i ocenić ilościowo.
Energię wody można również zmniejszyć, rozcieńczając ją substancjami rozpuszczonymi. Nazywa się to efektami osmotycznymi. Ponieważ do przywrócenia wody do jej czystego, wolnego stanu wymagane jest wykonanie pracy, obniża to również aktywność wody. Całkowita zmiana energii jest sumą efektów matrycowych i osmotycznych.
Aktywność wody kontroluje jakość i bezpieczeństwo żywności
Połącz krakersy o zawartości wody 20% z nadzieniem serowym o zawartości 30%. Przepis na rozmoczone krakersy? Nie, jeśli oba składniki mają tę samą aktywność wody. Chcesz uniknąć zbrylania i tworzenia się grudek w partii przypraw? Dopasuj aktywności wody poszczególnych składników, a problem zostanie rozwiązany.
Degradacja witamin jest funkcją aktywności wody. Podobnie jest z utlenianiem lipidów, chrupkością, żuwalnością, miękkością i wieloma innymi czynnikami jakościowymi. Zawartość wilgoci poinformuje Cię jedynie o tym, ile wody znajduje się w produkcie, ale to wszystko. Nie pozwala ona przewidzieć żadnego z pozostałych problemów związanych z jakością i bezpieczeństwem.
Przewidywanie bezpieczeństwa i stabilności
Aktywność wody pozwala przewidzieć bezpieczeństwo i stabilność w odniesieniu do rozwoju mikroorganizmów, szybkości reakcji chemicznych i biochemicznych oraz właściwości fizycznych. Rysunek 1 przedstawia stabilność w zakresie limitów wzrostu mikroorganizmów oraz szybkości reakcji degradacyjnych w funkcji aktywności wody.
Poprzez pomiar i kontrolę aktywności wody możliwe jest:
- Przewidzenie, które mikroorganizmy będą potencjalnym źródłem psucia się żywności i zakażeń
- Utrzymanie stabilności chemicznej produktów
- Zminimalizowanie nieenzymatycznych reakcji brązowienia oraz spontanicznych, autokatalitycznych reakcji utleniania lipidów
- Przedłużenie aktywności enzymów i witamin
- Optymalizacja właściwości fizycznych produktów pod kątem migracji wilgoci, tekstury i okresu trwałości
Jak mierzy się aktywność wody?
Jeśli zamkniemy próbkę w szczelnym pojemniku, wilgotność względna powietrza w przestrzeni nadpowierzchniowej osiągnie stan równowagi z aktywnością wody w próbce. W stanie równowagi obie wartości będą sobie równe, a mierząc wilgotność względną przestrzeni nadpowierzchniowej, możemy poznać aktywność wody w próbce. Jest to najbardziej wiarygodna odpowiedź na pytanie, jak mierzyć aktywność wody.
Metody wtórne: higrometry, czujniki pojemnościowe
Podobnie jak wczesne mierniki aktywności wody, większość nowoczesnych przyrządów wykorzystuje elektryczne czujniki higrometryczne – pojemnościowe lub rezystancyjne – do pomiaru wilgotności w przestrzeni nadpowierzchniowej nad próbką.
Mierniki te stosują metody wtórne: wiążą sygnał elektryczny z wilgotnością względną i muszą być kalibrowane za pomocą znanych wzorców soli.
W przypadku tych czujników wilgotność względna w stanie równowagi (ERH) jest równa aktywności wody w próbce tylko wtedy, gdy temperatura próbki i czujnika są takie same. Dokładne pomiary wymagają dobrej kontroli lub pomiaru temperatury. Czujniki pojemnościowe charakteryzują się prostą konstrukcją i są często stosowane w stosunkowo niedrogich miernikach aktywności wody.
Punkt rosy jest metodą pierwotną
Najlepsze metody odpowiadające na pytanie, jak mierzyć aktywność wody, to metody pierwotne wykorzystujące stosunek p /p0. P0 (prężność pary nasyconej) zależy wyłącznie od temperatury próbki (jak pokazano na dołączonym wykresie), co umożliwia zmierzenie p0 poprzez pomiar temperatury próbki. P (prężność pary wodnej w próbce) można zmierzyć, mierząc prężność pary wodnej w zamkniętej przestrzeni nad próbką. Najdokładniejszym sposobem pomiaru tej prężności pary, sięgającym do zasad podstawowych, jest pomiar punktu rosy powietrza.

Metoda pierwotna oznacza pomiar bezpośredni bez konieczności kalibracji
Głównymi zaletami metody punktu rosy (lub metody lustra chłodzonego) są szybkość i dokładność. Czujnik punktu rosy z chłodzonym lustrem to pierwotna metoda pomiarowa oparta na fundamentalnych zasadach termodynamiki. Mierniki aktywności wody z chłodzonym lustrem wykonują wysoce precyzyjne pomiary (±0,003aw), zazwyczaj w około 5 minut. Ponieważ pomiar opiera się na wyznaczeniu temperatury, kalibracja nie jest konieczna. Użytkowniczki i użytkownicy powinni zmierzyć standardowy roztwór soli, aby zweryfikować prawidłowe działanie instrumentu. W przypadku niektórych zastosowań szybkość tej metody pozwala producentom na prowadzenie monitorowania aktywności wody w produkcie bezpośrednio na linii produkcyjnej (at-line).
AQUALAB 4TE wykorzystuje metodę punktu rosy z chłodzonym lustrem, która – jak wynika z literatury – jest najszybszą i najdokładniejszą metodą pomiaru aktywności wody na rynku. Obejrzyj film, aby zobaczyć, jak działa.
Przepisy rządowe zalecają stosowanie pomiaru aktywności wody
Amerykańska Agencja ds. Żywności i Leków (FDA) włączyła aktywność wody do przepisów dotyczących bezpieczeństwa. Te przepisy szczegółowo określają wymagania i praktyki mające na celu zagwarantowanie, że produkty są wytwarzane w warunkach higienicznych oraz że są czyste, pełnowartościowe i bezpieczne. Tabela poniżej służy jako odniesienie do przepisów bezpieczeństwa rządów USA, które zalecają stosowanie pomiaru aktywności wody.
| Agencja | Rodzaj produktu | Nr referencyjny | Ostatnia aktualizacja | Opis |
| FDA | Żywność | FSMA art. 103 | 12-05-2016 | Opisuje działania zapobiegawcze i podejście do bezpieczeństwa oparte na ryzyku, wskazuje na potrzebę monitorowania kontroli zapobiegawczych, ale nie wspomina bezpośrednio o aktywności wody |
| FDA | Żywność | 21 CFR część 117 | 12-05-2016 | Przedstawia zasady analizy zagrożeń i krytycznych punktów kontroli opartej na ryzyku (HACCP), w tym praktyki monitorowania badań, takie jak pomiar aktywności wody (nie wspomina bezpośrednio o aktywności wody) |
| FDA | Żywność | Kodeks żywnościowy z 2013 r. | 2017 | Kodeks żywnościowy służy jako przewodnik przy określaniu zagrożeń i kontroli zapobiegawczych w ramach nowych przepisów FSMA. Definicja potencjalnie niebezpiecznej żywności, zawarta w rozdziale "Time/Temperature Control for Safety Food" kodeksu żywnościowego z 2017 r., opiera się na współczynniku aw oraz pH i wykorzystuje tabele interakcji A i B |
| FDA | Żywność | 21 CFR część 113 | 01-05-2016 | Żywność poddana obróbce termicznej jest opisywana jako odporna na rozwój bakterii poniżej wartości 0,85; jest to starszy przepis, który został zastąpiony informacjami zawartymi w kodeksie żywnościowym z 2013 r. |
| FDA | Żywność | 21 CFR część 110.8 | 04-04-2015 | Dobre praktyki produkcyjne (GMP) opisane w tej sekcji w punkcie dotyczącym operacji produkcyjnych (2) wskazują, że GMP można zweryfikować poprzez monitorowanie aktywności wody w produkcie, aby upewnić się, że utrzymuje się ona na bezpiecznym poziomie |
| USDA | Mięso gotowe do spożycia (RTE) | Ogólny model HACCP 10 | 2-05-05 | Wskazuje aktywność wody jako właściwą metodę monitorowania procesu suszenia, w szczególności jako alternatywę dla stosunku wilgotności do białka |
| USDA | Mięso gotowe do spożycia (RTE) | Wytyczne dotyczące zgodności dla suszonego mięsa typu jerky (w tym dla małych zakładów) | 5-27-14 | Wskazuje na potrzebę weryfikacji aktywności wody w celu wykazania, że produkt spełnia kryteria krytycznego punktu kontrolnego, oraz zaleca wartość aw poniżej 0,70 w celu kontroli rozwoju pleśni, odwołując się jednocześnie do poziomu 0,85 |
| USDA | Mięso gotowe do spożycia (RTE) | Wytyczne dotyczące zgodności w zakresie zwalczania Listeria | 1-2014 | Omawia opcje zapewnienia, że produkty są wolne od bakterii listeria, w tym zastosowanie zabiegu po inaktywacji zapobiegającego wzrostowi drobnoustrojów (do tego celu można wykorzystać aktywność wody, chociaż nie zostało to wprost wymienione) |
| USP | Farmacja | USP 922 | Maj 2021 | Zawiera wytyczne dotyczące przeprowadzania pomiarów aktywności wody oraz metod ich realizacji. Określa procedury kwalifikacji i kalibracji przyrządów oraz wytyczne dotyczące raportowania wyników. |
| USP | Farmacja | USP 51 | 01-05-2016 | Metoda badań mikrobiologicznych uwzględnia obecnie informację, że testy odnoszą się wyłącznie do produktów o aktywności wody wyższej niż 0,60, powołując się na standard USP 1112 |
| ICH | Farmacja | Drzewo decyzyjne Q6A 6 i 8 | Paź 1999 | Odnosi się do sytuacji, w których produkt jest z natury suchy i nie sprzyja rozwojowi drobnoustrojów – w takim przypadku należy przedstawić dowody naukowe potwierdzające ten fakt, co może zwolnić z konieczności przeprowadzania badań czystości mikrobiologicznej |
| ISO | Kosmetyki | ISO 2961 | 6-1-2010 | Wytyczne dotyczące oceny ryzyka i identyfikacji produktów o niskim ryzyku mikrobiologicznym – liczne odniesienia do aktywności wody |
Aktywność wody upraszcza wyznaczanie okresu trwałości
Bez dokładnego, dedykowanego dla danego produktu okresu trwałości możesz wyrzucać przeterminowany produkt, który wciąż jest dobrej jakości. Albo sprzedawać niewygasły towar, który w rzeczywistości jest zepsuty. Możesz przepłacać za opakowanie, które nie wspiera Twojego produktu. Lub tracić znaczną część trwałości, którą mogłoby zapewnić lepsze opakowanie. Sedno sprawy tkwi w tym, że działasz po omacku i nie wiesz tego na pewno.
Dlaczego więc ludzie nie przeprowadzają więcej badań trwałości?
Zazwyczaj dlatego, że rzetelne, kompleksowe badanie okresu trwałości to trudne zadanie. Wiąże się ono ze złożonymi zależnościami między wilgotnością, temperaturą a mechanizmami psucia się produktu.
Wiele czynników może sprawić, że Państwa produkt stanie się niebezpieczny lub niesmaczny – pleśń, rozwój drobnoustrojów, jełczenie, zmiany konsystencji lub smaku, rozkład witamin. Większość osób nie posiada specjalistycznej wiedzy pozwalającej na przeprowadzenie pełnych badań trwałości we własnym zakresie, a zlecenie ich zewnętrznemu laboratorium jest kosztowne.
Istnieje jednak naukowa alternatywa dla tego rodzaju badań trwałości. Jest to trwałość uproszczona dzięki pomiarowi aktywności wody. Pozwala ona uzyskać wszystkie dane niezbędne do przewidywania trwałości produktu za pomocą eksperymentu, na którego przeprowadzenie może pozwolić sobie każdy, nawet mały start-up.
Trwałość a aktywność wody
W jaki sposób aktywność wody upraszcza badanie trwałości?
- Wyeliminowanie czynników rozpraszających. Znając aktywność wody w produkcie, dowiadują się Państwo, które przyczyny psucia się stanowią problem dla danego wyrobu.
- Uproszczenie prognozowania. Można wykorzystać miernik aktywności wody oraz jedną dodatkową metodę pomiaru (wybór zależy od konkretnego typu psucia się produktu) do przeprowadzenia prostego eksperymentu we własnym zakresie, który pozwoli precyzyjnie przewidzieć trwałość.
- Standaryzacja produkcji. Ustawiając specyfikację aktywności wody, można osiągnąć optymalną trwałość dla każdej partii produktu.
Dane dotyczące trwałości mogą dostarczyć cennych informacji, które pomogą zapobiegać psuciu się produktów, przewidywać i wydłużać ich trwałość, dobrać najbardziej opłacalne opakowanie i nie tylko.
Czynniki skracające trwałość
Na trwałość wpływają trzy główne czynniki: właściwości mikrobiologiczne, zmiany chemiczne oraz degradacja fizyczna. Wszystkie one są powiązane z aktywnością wody.
Rozwój drobnoustrojów
Drobnoustroje charakteryzują się granicznym poziomem aktywności wody, poniżej którego nie rosną. To aktywność wody, a nie zawartość wilgoci, określa dolną granicę wody "dostępnej" dla rozwoju mikroorganizmów. Ponieważ bakterie, drożdże i pleśnie potrzebują określonej ilości "dostępnej" wody do wzrostu, zaprojektowanie produktu o wartości poniżej krytycznego poziomu aktywności wody stanowi skuteczny sposób kontroli tego wzrostu.
Woda może być obecna w produkcie nawet w dużych ilościach, ale jeśli jej poziom energetyczny jest odpowiednio niski, drobnoustroje nie są w stanie jej pobrać, aby podtrzymać swój wzrost. Te warunki przypominające pustynię wywołują zaburzenie równowagi osmotycznej między drobnoustrojami a ich otoczeniem. W rezultacie mikroorganizmy nie mogą rosnąć.
Pleśń i rozwój drobnoustrojów to najpoważniejsze zagrożenia dla trwałości produktów. Kontrola aktywności wody pozwala zahamować lub uniemożliwić rozwój mikroorganizmów, przedłużyć trwałość oraz umożliwić bezpieczne przechowywanie niektórych produktów bez chłodzenia. Korzystając z precyzyjnie zdefiniowanych tabel, można określić limit aktywności wody dla produktu i wykorzystać go podczas badań trwałości.
| aw | Bakterie | Pleśń | Drożdże | Typowe produkty |
| 0.97 | Clostridium botulinum E Pseudomonas fluorescens | świeże mięso, owoce, warzywa, owoce w puszkach, warzywa w puszkach | ||
| 0.95 | Escherichia coli Clostridium perfringens Salmonella spp. Vibrio cholerae | boczek o niskiej zawartości soli, wędliny gotowane, spray do nosa, krople do oczu | ||
| 0.94 | Clostridium botulinum A, B Vibrio parahaemolyticus | Stachybotrys atra | ||
| 0.93 | Bacillus cereus | Rhizopus nigricans | niektóre sery, wędliny (szynka) wyroby piekarnicze, mleko zagęszczone, zawiesiny płynne, lotiony do stosowania miejscowego | |
| 0.92 | Listeria monocytogenes | |||
| 0.91 | Bacillus subtilis | |||
| 0.90 | Staphylococcus aureus (beztlenowy) | Trichothecium roseum | Saccharomyces cerevisiae | |
| 0.88 | Candida | |||
| 0.87 | Staphylococcus aureus (tlenowy) | |||
| 0.85 | Aspergillus clavatus | mleko słodzone zagęszczone, sery długodojrzewające (cheddar), kiełbasa fermentowana (salami), suszone mięsa (jerky), bekon, większość koncentratów soków owocowych, syrop czekoladowy, keks, fondanty, syrop na kaszel, doustne zawiesiny przeciwbólowe | ||
| 0.84 | Byssochlamys nivea | |||
| 0.83 | Penicillium expansum Penicillium islandicum Penicillium viridicatum | Debaryomyces hansenii | ||
| 0.82 | Aspergillus fumigatus Aspergillus parasiticus | |||
| 0.81 | Penicillium cyclopium Penicillium patulum | |||
| 0.80 | Saccharomyces bailii | |||
| 0.79 | Penicillium martensii | |||
| 0.78 | Aspergillus flavus | dżem, marmolada, marcepán, owoce kandyzowane, melasa, figi suszone, ryby mocno solone | ||
| 0.77 | Aspergillus niger Aspergillus ochraceous | |||
| 0.75 | Aspergillus restrictus Aspergillus candidus | |||
| 0.71 | Eurotium chevalieri | |||
| 0.70 | Eurotium amstelodami | |||
| 0.62 | Saccharomyces rouxii | suszone owoce, syrop kukurydziany, lukrecja, pianki marshmallows, gumy do żucia, suszona karma dla zwierząt | ||
| 0.61 | Monascus bisporus | |||
| 0.60 | Brak proliferacji mikroorganizmów | |||
| 0.50 | Brak proliferacji mikroorganizmów | karmele, toffi, miód, makarony, maści miejscowe | ||
| 0.40 | Brak proliferacji mikroorganizmów | prosty z całych jaj, kakao, cukierki na kaszel z płynnym nadzieniem | ||
| 0.30 | Brak proliferacji mikroorganizmów | krakersy, przekąski skrobiowe, mieszanki ciast, tabletki z witaminami, czopki | ||
| 0.20 | Brak proliferacji mikroorganizmów | cukierki twarde, mleko w proszku, mleko modyfikowane dla niemowląt |
Degradacja chemiczna
Aktywność wody wpływa na szybkość niekorzystnych reakcji chemicznych, ponieważ woda działa jako rozpuszczalnik, może być sama reagentem lub zmieniać mobilność reagentów poprzez lepkość. Na przykład reakcje brązowienia nieenzymatycznego nasilają się wraz ze wzrostem aktywności wody, osiągając maksimum przy wartościach od 0,6 do 0,7 aw, natomiast utlenianie lipidów jest ograniczone do minimum w zakresie od ok. 0,2 do 0,3 aw. Optymalna stabilność chemiczna występuje zazwyczaj w pobliżu zawartości wilgoci monomolekularnej, określonej na podstawie izoterm sorpcji wilgoci.
Degradacja fizyczna
Środowisko o wysokiej i (rzadziej) niskiej wilgotności może wpływać na aktywność wody w produkcie, powodując niepożądane zmiany jego struktury lub właściwości fizycznych oraz skracając okres trwałości. Do problemów należą utrata chrupkości produktów suchych, zbrylanie i powstawanie grudek w proszkach oraz utrata miękkości lub gumowatość produktów wilgotnych. Określenie krytycznej aktywności wody dla danego produktu może wymagać pewnych badań, jednak posłużenie się aktywnością wody znacznie to ułatwia.

Pakowanie, wysyłka i przechowywanie
Zmiany aktywności wody podczas transportu i przechowywania mogą mieć istotny wpływ na okres trwałości produktu. Aktywność wody jest funkcją temperatury, a temperatury transportu i magazynowania mogą wpływać na aktywność wody wewnątrz opakowania. Uproszczone badania trwałości mogą pomóc w określeniu najlepszego sposobu pakowania oraz w ocenie wpływu warunków transportu i przechowywania na okres przydatności produktu do spożycia.
Izotermy pozwalają precyzyjnie określić optymalną aktywność wody
Przewidywanie zmian w produkcie upływem czasu
Producenci żywności muszą wiedzieć, po jakim czasie ich produkt zacznie pleśnieć, stanie się miękki i wilgotny, straci świeżość, jełczeć, zbryli się, utworzy grudki, krystalizuje i przestanie być akceptowalny dla konsumenta. Izoterma sorpcji wilgoci to potężne narzędzie służące do prognozowania i wydłużania okresu trwałości produktu. Pozwala ona na:
- Znalezienie krytycznych wartości aktywności wody, przy których dochodzi do zmian takich jak zbrylanie, powstawanie grudek i utrata tekstury
- Przewidywanie reakcji produktu na zmiany składników i receptury
- Dokładne oszacowanie okresu trwałości
- Tworzenie modeli mieszania
- Przeprowadzenie obliczeń dotyczących opakowań
- Wyznaczenie wartości monowarstwy (przy której produkt jest najbardziej stabilny)
Izotermy: Święty Graal tworzenia receptur
Izoterma sorpcji wilgoci to wykres przedstawiający sposób, w jaki aktywność wody (aw) zmienia się w procesie adsorpcji i desorpcji wody w produkcie utrzymywanym w stałej temperaturze. Zależność ta ma charakter złożony i jest unikalna dla każdego produktu. Aktywność wody prawie zawsze rośnie wraz ze wzrostem zawartości wilgoci, jednak relacja ta nie jest liniowa. W rzeczywistości izotermy sorpcji wilgoci mają kształt litery S (sigmoidalny) w przypadku większości produktów spożywczych oraz kształt litery J w przypadku żywności zawierającej substancje krystaliczne lub charakteryzującej się wysoką zawartością tłuszczu.
Niepraktyczność metod manualnych
Klasyczna metoda tworzenia izoterm polega na umieszczeniu próbki w desykatorze z roztworem soli o znanej aktywności wody do momentu, aż masa próbki przestanie się zmieniać. Następnie próbka jest ważona w celu określenia zawartości wilgoci. Każda próbka generuje jeden punkt na krzywej izotermy.
Ponieważ proces ten trwa bardzo długo, krzywe tradycyjnie konstruowano przy użyciu pięciu lub sześciu punktów pomiarowych, korzystając z równań dopasowania krzywych, takich jak GAB lub BET.
Szybszy sposób tworzenia izoterm
Ręczne tworzenie izoterm sorpcji wilgoci jest pracochłonne. Metoda ta wymagała automatyzacji. Pierwszą stosowaną metodą – i nadal wykorzystywaną przez większość urządzeń do pomiaru sorpcji par – jest DVS (dynamiczna sorpcja par). Próbka jest poddawana działaniu strumienia powietrza o kontrolowanej wilgotności, podczas gdy mikrowaga mierzy najmniejsze zmiany masy, gdy produkt adsorbuje lub desorbuje wodę. Po osiągnięciu równowagi instrument przechodzi dynamicznie do kolejnego zaprogramowanego poziomu wilgotności. Testy trwają od dwóch dni do kilku tygodni.
Metoda DVS sprawdza się dobrze przy badaniu kinetyki sorpcji – tego, co dzieje się z produktem wystawionym na działanie określonej wilgotności oraz jak szybko adsorbuje lub desorbuje wodę. Jednak metoda DVS nie jest zbyt przydatna do tworzenia krzywej izotermy o wysokiej rozdzielczości, ponieważ każdy krok równowagowy generuje tylko jeden punkt na tej krzywej.
Izotermy DDI ujawniają to, co dotychczas pozostawało niewidoczne
Metoda izotermy dynamicznego punktu rosy (DDI) została opracowana w celu rozwiązania tego problemu. Pozwala ona na tworzenie izoterm o wysokiej rozdzielczości, które ukazują szczegóły na krzywych adsorpcji i desorpcji poprzez rejestrowanie zarówno aktywności wody, jak i zawartości wilgoci (co 5 sekund) w trakcie poddawania próbki działaniu powietrza o kontrolowanej wilgotności lub osuszonego. Wykresy DDI zawierają setki punktów pomiarowych i ujawniają szczegóły, które wcześniej były niewidoczne, takie jak punkty krytyczne, w których dochodzi do zbrylania, powstawania grudek, rozplywania się pod wpływem wilgoci oraz utraty tekstury.
Jak powstają izotermy
Urządzenie AQUALAB VSA automatycznie generuje szybkie wykresy izoterm DDI i DVS o wysokiej rozdzielczości, które zmieniają podejście do rozumienia właściwości produktu. Dwa tryby pomiarowe oraz zaawansowane oprogramowanie do modelowania przekształcają dane w rozwiązania niezbędne do produkcji, monitorowania, przechowywania i wysyłki doskonałego produktu.
Przekształć dane izoterm w gotowe rozwiązania
Urządzenie VSA jest dostarczane wraz z intuicyjnym, w pełni funkcjonalnym oprogramowaniem do modelowania. Narzędzie Moisture Analysis Toolkit pokazuje, jak przekształcić dane w rozwiązania za pomocą przetestowanych badawczo modeli predykcyjnych. Wszystkie niezbędne modele znajdziesz w jednym miejscu, uporządkowane w prostym w obsłudze programie. Zidentyfikuj krytyczną wilgotność dla przejścia szklistego, oceń skuteczność opakowań, określ higroskopijność, śledź histerezę, przewiduj degradację powłok, sprawdzaj podatność na zbrylanie i wiele więcej.
Izotermy pozwalają zidentyfikować krytyczne wartości aktywności wody
Pomimo stosowania podwójnych worków oraz rygorystycznych wytycznych dotyczących przechowywania w określonej temperaturze, producent mleka w proszku nadal borykał się z problemem zbrylania.
Kiedy przejście szkliste staje się problemem
Podczas suszenia rozpyłowego mleka szybkie odparowanie sprawia, że cukry przechodzą w stan szklisty. Laktoza w stanie szklistym ma zupełnie inne właściwości niż laktoza krystaliczna. Ze względu na niską mobilność cząsteczek, proszek w stanie szklistym nie ulega sklejaniu ani zbrylaniu. Struktura krystaliczna jest stanem o niższej energii, dlatego zawsze znajdą się cząsteczki przechodzące ze stanu szklistego w krystaliczny. Problemy pojawiają się wtedy, gdy tempo tego przejścia osiąga punkt krytyczny.
Aktywność wodna pozwala prognozować szybkość przemian
Przy aktywności aw wynoszącej 0,30 przekształcenie całej laktozy w formę krystaliczną może zająć kilka lat. Przy aw równym 0,40 może to potrwać miesiąc. Powyżej wartości 0,43 przemiana następuje w ciągu zaledwie kilku godzin. Gdy laktoza ulegnie krystalizacji, mleko w proszku ulega trwałej zmianie. Wiąże zupełnie inną ilość wody, nie rozpuszcza się i traci właściwy smak. W gruncie rzeczy produkt zostaje zniszczony.
Izotermy DDI pozwalają prognozować temperaturę transformacji szklistej

Punkt transformacji szklistej dla proszków takich jak mleko w proszku suszone rozpyłowo można wyznaczyć za pomocą wysokorozdzielczej izotermy DDI. Tradycyjne izotermy opierają się na modelach uzupełniających przebieg izotermy między zmierzonymi punktami. Izotermy DDI mierzą setki punktów i potrafią zidentyfikować przejścia fazowe, takie jak punkt transformacji szklistej dla mleka w proszku suszonego rozpyłowo.
Wartość szczytowa na wykresie drugiej pochodnej izotermy wskazuje krytyczną wartość zmiany fazowej na poziomie 0,43 aw.
Rutynowe i dokładne badania na linii produkcyjnej z użyciem lepszych wartości kontrolnych pomogły producentowi zwiększyć wskaźnik akceptacji przesyłek.
Tworzenie modeli mieszania
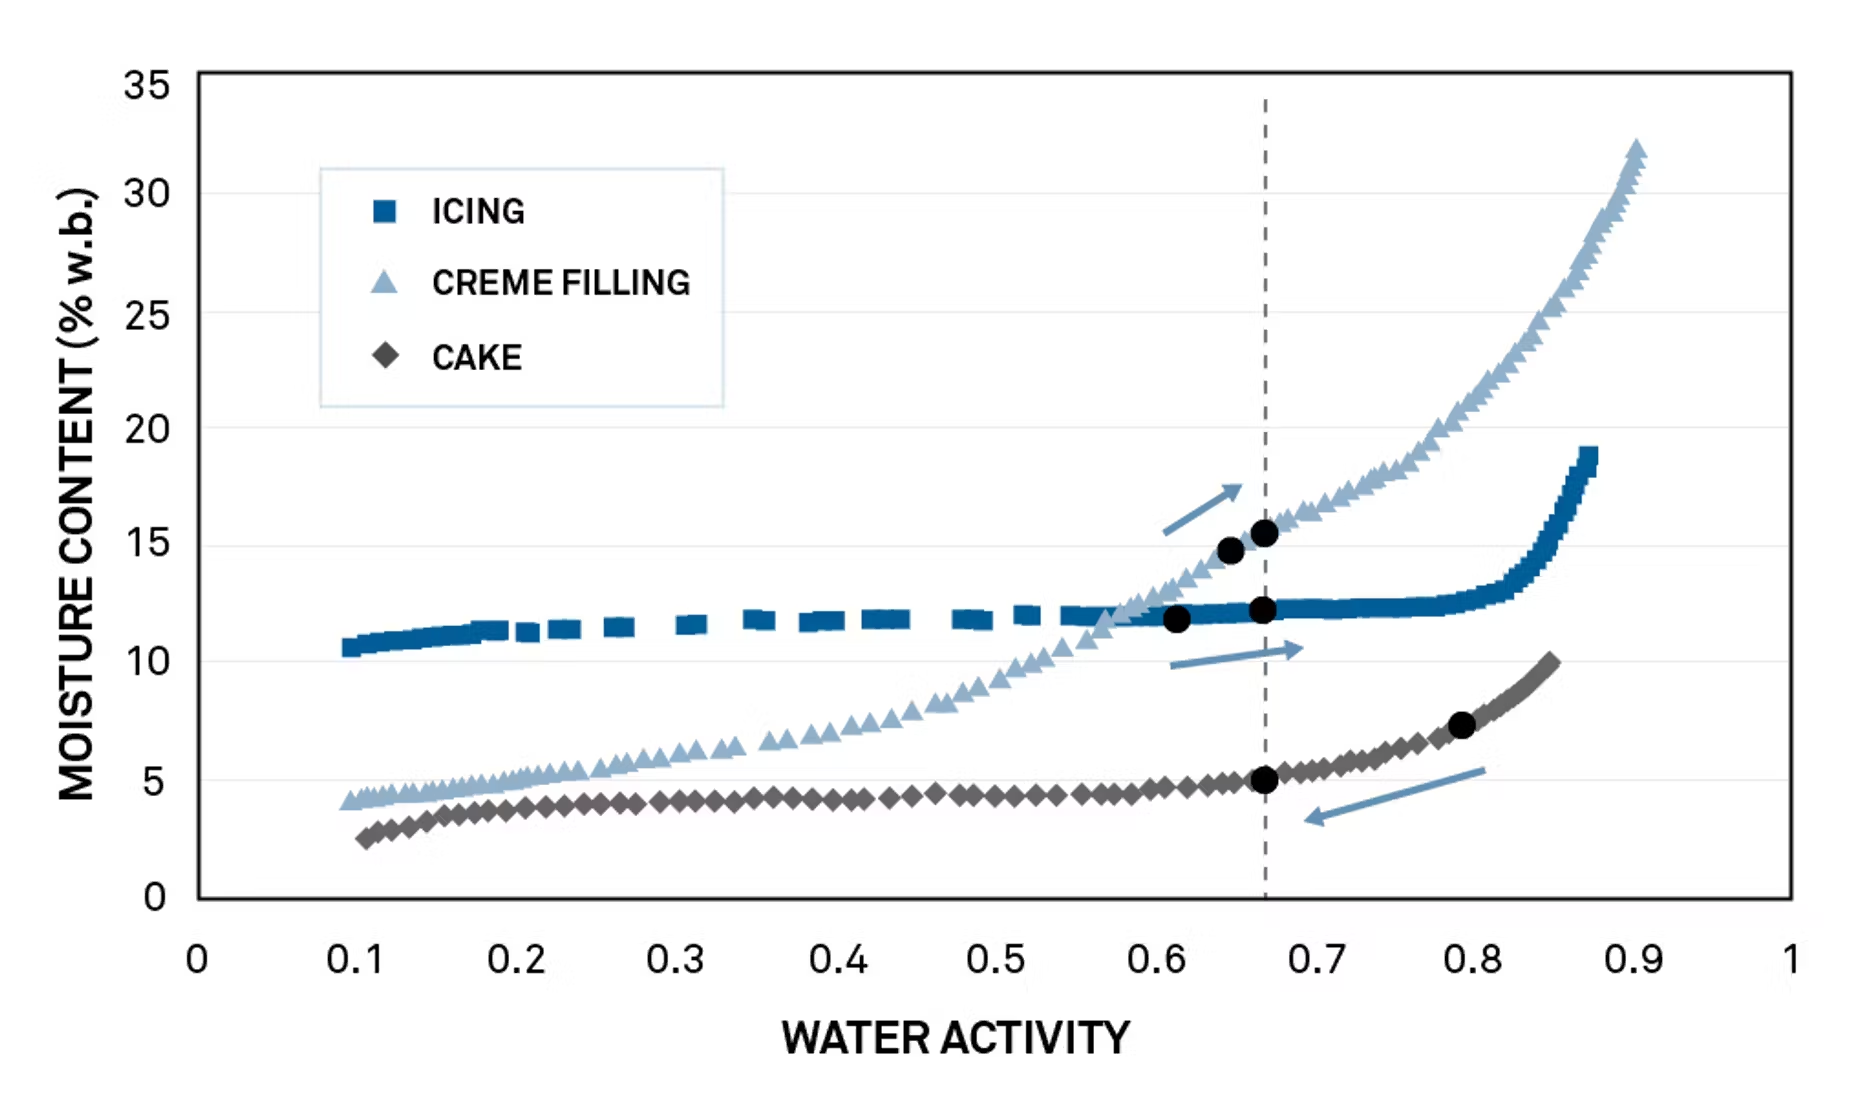
Producent ciast opracowywał recepturę ciasta z nadzieniem kremowym. Składnikami receptury były: polewa (około 7% wilgotności), nadzienie kremowe (12%) oraz ciasto (15%). Migracja wilgoci w okresie przydatności do spożycia powodowała wcześniej problemy z teksturą, takie jak czerstwienie ciasta, gumowata konsystencja polewy oraz upłynnianie się kremu, który wnikał w ciasto.
Zobacz, jak wilgoć przemieszcza się między poszczególnymi składnikami
Izotermy sorpcji wilgoci dla poszczególnych składników wykazały, że polewa – będąca najsuchszym składnikiem – miała najwyższą aktywność wodną na poziomie 0,79. Aktywności wodne kremu i ciasta były zbliżone i wynosiły odpowiednio 0,66 oraz 0,61.
Prognozowanie aktywności wodnej produktu końcowego
Przekształcenie izoterm na wykresy chi pozwoliło przewidzieć aktywność wody w gotowym produkcie na poziomie 0,67, co jest wartością bezpieczną pod względem mikrobiologicznym dla tego ciasta.
Unikaj nieprzyjemnych niespodzianek
Producent ciasta przystąpił do pomyślnego wypieku i testów smakowych ciasta o równowagowej aktywności wodnej (0,67).
Wybór opakowania
Jednoporcjowe napoje w proszku to szybko rosnący segment rynku. Opakowania generują ponad 50% kosztów surowców dla tego produktu. Głównym zadaniem opakowania jest utrzymanie miksu napoju poniżej krytycznej wartości aw przez zakładany okres przydatności produktu do spożycia.
Obliczenia dotyczące opakowań rozpoczynają się od krytycznej wartości aktywności wodnej. Możliwość uzyskania precyzyjnego punktu z dynamicznych izoterm punktu rosy (DDI) sprawia, że tego rodzaju obliczenia opakodawcze stają się możliwe.
Krzywa ta przedstawia punkt transformacji szklistej dla konkretnej receptury napoju:
Krytyczna aktywność wodna – czyli dokładny punkt infleksji – dla tego napoju w proszku wynosi 0,618 przy temperaturze 25°C.

Obliczanie przepuszczalności opakowania
Korzystając z uproszczonych obliczeń dotyczących opakowań (dostępnych w publikacji „Fundamentals of Isotherms” oraz jako narzędzie programowe), oceniliśmy cztery różne rodzaje opakowań dla tego napoju w proszku: jego oryginalne opakowanie oraz trzy alternatywne warianty. Oto wyniki w warunkach przyspieszonego starzenia wilgotnościowego (25°C, wilgotność 75%):
Zrozumienie zmian w recepturze
Firma produkująca karmy dla zwierząt zmieniła recepturę, aby wytwarzać produkt niezawierający konserwantów, którego trwałość kontrolowana jest za pomocą aktywności wodnej. Wkrótce po wprowadzeniu produktu na rynek zaczęła odnotowywać zwroty z powodu psucia się towaru.
Wstępna ocena wykazała, że prognozy dotyczące psucia się produktu opierały się na testach aktywności wodnej przeprowadzonych w nietypowo niskiej temperaturze – 15°C. Izotermy wykonane w temperaturach 15°C, 25°C i 40°C wykazały, że w przypadku przechowywania w niesprzyjających warunkach (co często zdarza się w przypadku karmy dla zwierząt) psuciu się produktu było wysoce prawdopodobne.

Izotermy zapewniły pełny obraz predykcyjny, pozwalając klientowi rozwiązać problem za pomocą nowej receptury.
Badanie przyczyn awarii produktu
Po 13 sezonach przebiegających bez żadnych problemów, partia orzechów pekan została odrzucona z powodu problemów z pleśnią. Aby zbadać sprawę, sporządzono izotermę.
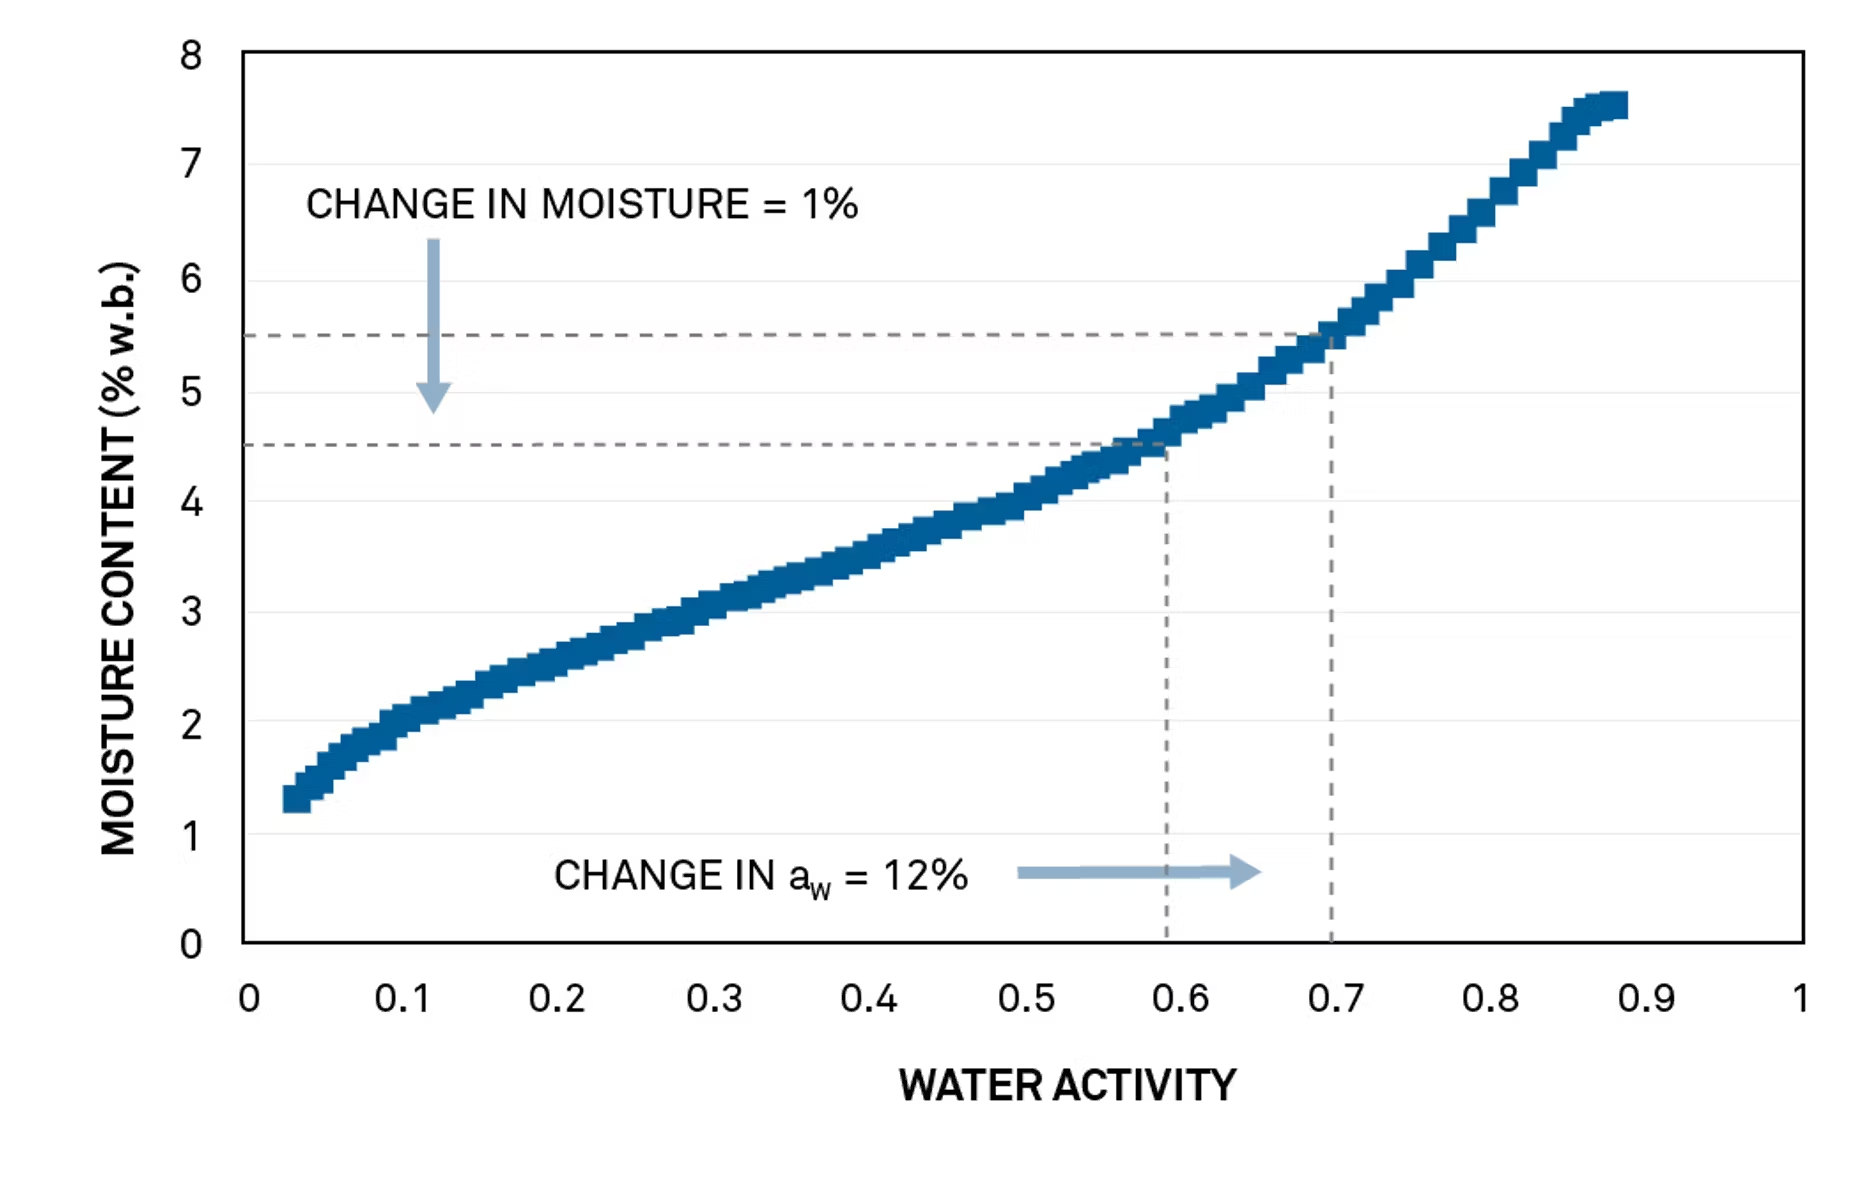
Aby zapobiec rozwojowi drobnoustrojów, pekany muszą zostać wysuszone do poziomu 0,60 aw. Jak pokazuje izotermika, wartość 0,60 aw odpowiada wilgotności technologicznej orzechów pekan na poziomie 4,8%. Izoterma pekanów jest również dość płaska w tym krytycznym zakresie kontrolnym, co oznacza, że nawet niewielka zmiana zawartości wilgoci przekłada się na dużą i potencjalnie niebezpieczną zmianę aktywności wody.
Izoterma wskazuje, że specyfikacje ustalono na zbyt niskim poziomie
Pełna izoterm wykazała, że proces stosowany przez producenta orzechów pecan nie był wystarczający do zagwarantowania bezpieczeństwa i jakości plonów. Producent mierzył zawartość wilgoci metodą suszarkowo-wagową. Ponieważ specyfikacja odbioru wynosiła 5% przy dokładności ± 0,5%, rzeczywista zawartość wody w suszonych orzechach mogła wynosić od 4,5% do 5,5%.
Każdy czynnik, od przechowywania w warunkach wysokiej wilgotności po nieodpowiednie opakowanie, mógł doprowadzić do wzrostu aktywności wody w pekanach do niebezpiecznych wartości i spowodować ich zepsucie.
Badania z wykorzystaniem dynamicznych izoterm punktu rosy (DDI)
Allan, Matthew, and Lisa J. Mauer. "Comparison of methods for determining the deliquescence points of single crystalline ingredients and blends." Food Chemistry 195 (2016): 29-38. doi:10.1016/j.foodchem.2015.05.042.
Allan, Matthew, Lynne S. Taylor, and Lisa J. Mauer. "Common-ion effects on the deliquescence lowering of crystalline ingredient blends." Food Chemistry 195 (2016): 2-10. doi:10.1016/j.foodchem.2015.04.063.
Barry, Daniel M., and John W. Bassick. "NASA Space Shuttle Advanced Crew Escape Suit Development." SAE Technical Paper Series, 1995. doi:10.4271/951545.
Bonner, Ian J., David N. Thompson, Farzaneh Teymouri, Timothy Campbell, Bryan Bals, and Jaya Shankar Tumuluru. "Impact of Sequential Ammonia Fiber Expansion (AFEX) Pretreatment and Pelletization on the Moisture Sorption Properties of Corn Stover." Drying Technology 33, no. 14 (2015): 1768-778. doi:10.1080/07373937.2015.1039127.
Carter, B.P., Galloway, M.T., Campbell, G.S., and Carter, A.H. 2016. Changes in the moisture permeability of grain at the critical water activity from dynamic dew point isotherms. Transactions of the ASABE. 59(3):1023-1028.
Carter, B.P., Galloway, M.T., Morris, C.F., Weaver, G.L., and Carter, A.H. 2015. The case for water activity as a specification for wheat tempering and flour production. Cereal Foods World 60(4):166-170.
Carter, Brady P., Mary T. Galloway, Gaylon S. Campbell, and Arron H. Carter. "The critical water activity from dynamic dew point isotherms as an indicator of crispness in low moisture cookies." Journal of Food Measurement and Characterization 9, no. 3 (2015): 463-70. doi:10.1007/s11694-015-9254-3.
Carter, Brady P., Mary T. Galloway, Gaylon S. Campbell, and Arron H. Carter. "The critical water activity from dynamic dew point isotherms as an indicator of pre-mix powder stability." Journal of Food Measurement and Characterization 9, no. 4 (2015): 479-86. doi:10.1007/s11694-015-9256-1.
Carter, B.P and S.J. Schmidt. 2012. Developments in glass transition determination in foods using moisture sorption isotherms. Food Chemistry 132:1693-1698.
Coronel-Aguilera, Claudia P., and M. Fernanda San Martín-González. "Encapsulation of spray dried β-carotene emulsion by fluidized bed coating technology." LWT – Food Science and Technology 62, no. 1 (2015): 187-93. doi:10.1016/j.lwt.2014.12.036.
Fonteles, Thatyane Vidal, Ana Karoline Ferreira Leite, Ana Raquel Araújo Silva, Alessandra Pinheiro Góes Carneiro, Emilio De Castro Miguel, Benildo Sousa Cavada, Fabiano André Narciso Fernandes, and Sueli Rodrigues. "Ultrasound processing to enhance drying of cashew apple bagasse puree: Influence on antioxidant properties and in vitro bioaccessibility of bioactive compounds." Ultrasonics Sonochemistry 31 (2016): 237-49. doi:10.1016/j.ultsonch.2016.01.003.
Hao, Fayi, Lixin Lu, and Jun Wang. "Finite Element Analysis of Moisture Migration of Multicomponent Foods During Storage." Journal of Food Process Engineering 40, no. 1 (2016). doi:10.1111/jfpe.12319.
Hao, Fayi, Lixin Lu, and Jun Wang. "Finite Element Simulation of Shelf Life Prediction of Moisture-Sensitive Crackers in Permeable Packaging under Different Storage Conditions." Journal of Food Processing and Preservation 40, no. 1 (2015): 37-47. doi:10.1111/jfpp.12581.
Kuang, Pengqun, Hongchao Zhang, Poonam R. Bajaj, Qipeng Yuan, Juming Tang, Shulin Chen, and Shyam S. Sablani. "Physicochemical Properties and Storage Stability of Lutein Microcapsules Prepared with Maltodextrins and Sucrose by Spray Drying." Journal of Food Science 80, no. 2 (2015). doi:10.1111/1750-3841.12776.
Liu, Wei, Haifeng Wang, Xifeng Gu, Can Quan, and Xinhua Dai. "Certification of reference materials of sodium tartrate dihydrate and potassium citric monohydrate for water content." Anal. Methods 8, no. 13 (2016): 2845-851. doi:10.1039/c5ay03067f.
Marquez-Rios, E., V.m. Ocaño-Higuera, A.n. Maeda-Martínez, M.e. Lugo-Sánchez, M.g. Carvallo-Ruiz, and R. Pacheco-Aguilar. "Citric acid as pretreatment in drying of Pacific Lion's Paw Scallop (Nodipecten subnodosus) meats." Food Chemistry 112, no. 3 (2009): 599-603. doi:10.1016/j.foodchem.2008.06.015.
Penner, Elizabeth A., and Shelly J. Schmidt. "Comparison between moisture sorption isotherms obtained using the new Vapor Sorption Analyzer and those obtained using the standard saturated salt slurry method." Journal of Food Measurement and Characterization 7, no. 4 (2013): 185-93. doi:10.1007/s11694-013-9154-3.
Rao, Qinchun, Mary Catherine Fisher, Mufan Guo i Theodore P. Labuza. „Storage Stability of a Commercial Hen Egg Yolk Powder in Dry and Intermediate-Moisture Food Matrices.” Journal of Agricultural and Food Chemistry 61, nr 36 (2013): 8676-686. doi:10.1021/jf402631y.
Rao, Qinchun, Andre Klaassen Kamdar, Mufan Guo i Theodore P. Labuza. „Effect of bovine casein and its hydrolysates on hardening in protein dough model systems during storage.” Food Control 60 (2016): 621-28. doi:10.1016/j.foodcont.2015.09.007.
Syamaladevi, Roopesh M., Ravi Kiran Tadapaneni, Jie Xu, Rossana Villa-Rojas, Juming Tang, Brady Carter, Shyam Sablani i Bradley Marks. „Water activity change at elevated temperatures and thermal resistance of Salmonella in all purpose wheat flour and peanut butter.” Food Research International 81 (2016): 163-70. doi:10.1016/j.foodres.2016.01.008.
Wei, Meilin, Xiaoxiang Wang, Jingjing Sun i Xianying Duan. „A 3D POM–MOF composite based on Ni(II) ion and 2,2′-bipyridyl-3,3′-dicarboxylic acid: Crystal structure and proton conductivity.” Journal of Solid State Chemistry 202 (2013): 200-06. doi:10.1016/j.jssc.2013.03.041.
Wei ML, Sun JJ, Wang XJ „Preparation and proton conductivity evaluation of a silicate gel composite doped with a metal–Schiff-base–POM-MOF.”Journal of Sol-Gel Science and Technology 71, nr 2 (2014): 324-28. doi:10.1007/s10971-014-3370-0.
Yuan, X., Carter, B.P. i Schmidt, S.J. 2011. Determining the Critical Relative Humidity at which the Glassy to Rubbery Transition occurs in Polydextrose using an Automatic Water Vapor Sorption Instrument. Journal of Food Science, 76(1): E78-89.
Zabalaga, Rosa F., Carla I.a. La Fuente i Carmen C. Tadini. „Experimental determination of thermophysical properties of unripe banana slices (Musa cavendishii) during convective drying.” Journal of Food Engineering 187 (2016): 62-69. doi:10.1016/j.jfoodeng.2016.04.020.
Dodatek:
Aktywność wody a zawartość wilgoci
Aktywność wody jest często uważana za pomiar bardziej skomplikowany niż zawartość wilgoci. Jednak uzyskanie dokładnych i powtarzalnych pomiarów zawartości wilgoci wcale nie jest takie proste, jak się wydaje.
Teoretycznie pomiar zawartości wilgoci jest łatwy. Wystarczy określić ilość wody w produkcie i porównać ją z masą wszystkich pozostałych składników. W rzeczywistości uzyskanie dokładnego odsetka zawartości wody w produkcie jest procesem trudnym i złożonym. Oto dlaczego.
Różne metody wyrażania wyników powodują dezorientację
Zawartość wilgoci podaje się w przeliczeniu na mokrą lub suchą masę. W przypadku przeliczenia na mokrą masę ilość wody dzieli się przez całkowitą masę próbki (substancje stałe wraz z wilgocią). W przypadku przeliczenia na masę suchą ilość wody dzieli się przez masę suchą (wyłącznie substancje stałe). Niestety, zawartość wilgoci jest często podawana po prostu jako wartość procentowa, bez wskazania, której metody użyto. Chociaż przeliczanie między masą mokrą a suchą jest proste, porównywanie wyników wyrażonych na różne sposoby prowadzi do nieporozumień i potencjalnych problemów. Ponadto zawartość wilgoci w przeliczeniu na masę suchą może przekraczać 100%, co dodatkowo zwiększa dezorientację.
Różnorodne metody pomiaru uniemożliwiają porównania
Stowarzyszenie AOAC wymienia 35 różnych metod pomiaru zawartości wilgoci. Klasyfikuje się je jako metody pomiaru bezpośredniego lub pośredniego. Metody bezpośrednie polegają na usunięciu wody z produktu (poprzez suszenie, destylację, ekstrakcję itp.), a następnie zmierzeniu jej ilości za pomocą ważenia lub miareczkowania. Metody bezpośrednie zapewniają najbardziej wiarygodne wyniki, ale są zazwyczaj pracochłonne i czasochłonne. Przykłady obejmują suszenie w suszarce powietrznej, suszenie próżniowe, liofilizację, destylację, metodę Karla Fischera, analizę termograwiometryczną, desykację chemiczną oraz chromatografię gazową.
Metody pośrednie nie usuwają wody z próbki. Zamiast tego polegają na pomiarze określonej właściwości żywności, która zmienia się wraz ze zmianą zawartości wilgoci. Metody te wymagają kalibracji względem metody pierwotnej lub bezpośredniej, a ich dokładność jest ograniczona dokładnością tej metody pierwotnej. Metody pośrednie są zazwyczaj szybkie i wymagają minimalnego przygotowania próbek, ale są mniej wiarygodne niż metody bezpośrednie. Przykłady metod pomiaru pośredniego obejmują refraktometrię, absorpcję w podczerwieni (IR), absorpcję w bliskiej podczerwieni (NIR), absorpcję mikrofalową, pojemność dielektryczną, przewodność oraz absorpcję ultradźwiękową.
Proces pomiaru zawartości wilgoci dodatkowo komplikuje fakt, że jedna metoda pomiaru nie musi dawać takich samych wyników jak inna, a sama zastosowana metoda zazwyczaj nie jest podawana wraz z wartością zawartości wilgoci.
Nawet metody pomiaru bezpośredniego nie zapewniają spójnych wyników. Każda metoda wymagająca podgrzewania próbki (tj. strata masy przy suszeniu) może prowadzić do ulatniania się lotnych związków organicznych lub rozkładu próbki (szczególnie w przypadku próbek o wysokiej zawartości cukru). Na przykład, jeśli w próbce obecne są lotne związki organiczne lub jeśli ulega ona rozkładowi podczas suszenia, analiza metodą Karla Fischera, która nie jest podatna na straty substancji lotnych ani rozkład, da inne wyniki niż analiza strat masy przy suszeniu.
Trudno uniknąć zmienności
Jednym ze sposobów na rozwiązanie tych problemów jest po prostu stosowanie spójnej metody i porównywanie wyłącznie wartości uzyskanych w ten sam sposób. Niestety, zachowanie spójności metody pomiarowej w analizie zawartości wilgoci nadal nie wyeliminuje wszystkich problemów. Rozważmy na przykład stratę masy przy suszeniu. Metoda ta wydaje się wystarczająco prosta. Próbkę się waży, a wynik rejestruje. Następnie próbkę umieszcza się w suszarce, suszy i mierzy masę suchą. Ilość wody określa się, odejmując masę suchą od masy początkowej, a zawartość wilgoci oblicza się jako ilość wody podzieloną przez masę suchą lub masę całkowitą, w zależności od przyjętej metody wyrażania wyników.
Nawet ta prosta metoda wyznaczania strat masy przy suszeniu jest pełna pułapek związanych ze zmiennością. Najważniejsza z nich polega na tym, że pojęcie „suchy” nie ma rzeczywistego znaczenia naukowego i nigdy nie zostało precyzifiably zdefiniowane. Zamiast tego dla każdej próbki trzeba ustalić arbitralny, odtwarzalny stan suchości. „Suchość” definiuje się często jako moment, w którym ustaje ubytek masy. Wykresy termograwiometryczne pokazują jednak, że ubytek masy stabilizuje się w różnych temperaturach dla różnych produktów. Ponadto, w zależności od produktu, czas potrzebny do osiągnięcia „suchości” będzie się różnić, a temperatura zapewniająca „suchość” w przypadku jednego produktu może powodować rozkład innego. Oznacza to, że każda próbka ma unikalną, idealną temperaturę i czas suszenia w suszarce. Ta idealna kombinacja czasu i temperatury jest dostępna w literaturę dla niektórych produktów, ale dla wielu innych nie. Trudno określić, jakiej kombinacji użyć w przypadku nieprzetestowanych produktów. Jeśli nie stosuje się tej samej kombinacji czasu i temperatury, otrzymanych wyników zawartości wilgoci nie należy ze sobą porównywać.
Kolejnym utrudnieniem jest to, że wiele suszarek nastawionych na określoną temperaturę może w czasie odchyływać się od tej wartości nawet o 15 °C, a dwie suszarki ustawione na tę samą temperaturę mogą różnić się wskazaniami nawet o 40 °C.
Dodatkowe źródła zmienności występujące już przy samej metodzie strat masy przy suszeniu obejmują: ciśnienie par w suszarce, metody przygotowania próbek, wielkość cząstek próbki, ważenie próbki oraz obróbkę po suszeniu. Co ciekawe, pomimo tych potencjalnych pułapek, gdy w literaturze publikowana jest zawartość wilgoci wyznaczona metodą strat masy przy suszeniu, jest ona natychmiast akceptowana jako poprawna. Ponadto podczas porównywania metod oznaczania zawartości wilgoci, jeśli jedną z nich jest metoda strat masy przy suszeniu, zawsze zakłada się, że pomiar ten jest prawidłowy.
Czym właściwie jest stan „suchy”?
Zdefiniowanie pojęcia „suchy” pomogłoby wyeliminować część niespójności związanych z pomiarem wilgoci. Najlepszym sposobem na zdefiniowanie stanu suchego byłoby określenie aktywności wody w stanie suchym piekarniczym. Wówczas masa sucha odpowiadałaby masie próbki po osiągnięciu przez nią takiej aktywności wody. W typowych warunkach otoczenia wynoszących 25 °C i 30% wilgotności względnej (RH) suszarka ustawiona na 95 °C wytworzyłaby wewnątrz aktywność wody odpowiadającą suchości piekarniczej na poziomie 0,01 aw, zakładając, że prężność par w suszarce jest taka sama jak w powietrzu. Suszarka utrzymująca warunki, w których aktywność wody w stanie suchym zawsze wynosiłaby 0,01 aw niezależnie od warunków otoczenia, tworzyłaby naukowo „suchy” stan. W suszarce tego typu każdy produkt można uznać za suchy, gdy jego masa przestaje się zmieniać. Jego aktywność wody wynosiłaby 0,01 aw, a masa odpowiadałaby masie suchej. Prężność par i temperaturę suszarki można by również dostosować tak, aby zapobiec uwalnianiu substancji lotnych, pod warunkiem utrzymania aktywności wody w suszarce na poziomie 0,01 aw. Zastosowanie tej metody pozwoliłoby wyeliminować niespójności wynikające ze stosowania wielu metod pomiarowych oraz niejasnej definicji pojęcia „suchy”.
Dokładniejsza analiza wilgoci
Zawartość wilgoci dostarcza cennych informacji na temat wydajności i ilości, co czyni ją ważną z finansowego punktu widzenia. Informuje również o strukturze, ponieważ wyższy poziom wilgoci zapewnia mobilność i obniża temperaturę przejścia szklistego. Jednak uzyskanie prawidłowych i spójnych wartości zawartości wilgoci może być trudne, a pomiaru zawartości wilgoci nie można traktować bezkrytycznie bez znajomości metod zastosowanych do jego uzyskania. Dodatkowe problemy pojawiają się, gdy ilość wody w produkcie jest wykorzystywana do wyciągania wniosków, których w rzeczywistości nie potwierdza – dotyczących konsystencji, jakości lub bezpieczeństwa mikrobiologicznego produktu. W tych i innych przypadkach aktywność wody jest pomiarem dokładniejszym. Aby przeprowadzić kompletną analizę wilgoci, producenci z branży spożywczej i farmaceutycznej powinni mierzyć zarówno zawartość wody, jak i aktywność wody. Ponadto izotermy sorpcji wilgoci mogą posłużyć do precyzyjnego określenia, w jakich warunkach można osiągnąć i utrzymać optymalny okres trwałości, strukturę, bezpieczeństwo i jakość.
Naukowa definicja aktywności wody
Aktywność wody wywodzi się z fundamentalnych zasad termodynamiki i chemii fizycznej. Jako zasada termodynamiczna stawia ona wymagania, które muszą zostać spełnione przy definiowaniu aktywności wody. Wymagania te to: czysta woda (aw = 1,0) jako stan standardowy, stan równowagi układu oraz zdefiniowana temperatura.
W stanie równowagi
μ = μo +RT ln (f/fo)
gdzie: μ (J mol-1) to potencjał chemiczny układu, tj. aktywność termodynamiczna lub energia na mol substancji; μo to potencjał chemiczny czystego materiału w temperaturze T (°K); R to stała gazowa (8,314 J mol-1 K-1); f to fugację lub tendencja substancji do ulatniania się; a fo to tendencja do ulatniania się czystego materiału (van den Berg i Bruin, 1981). Aktywność danego gatunku definiuje się jako a = f/fo. W przypadku wody stosuje się indeks dolny dla tej substancji
aw = f/fo
aw to aktywność wody lub tendencja wody w układzie do ulatniania się podzielona przez tendencję do ulatniania się czystej wody o zerowym promieniu krzywizny. W celach praktycznych, w większości warunków, w jakich występują żywność, fugację można w przybliżeniu określić za pomocą prężności par (f ≈ p), stąd
aw = f/fo ≅ p/po
Równowaga w układzie zostaje osiągnięta, gdy μ jest jednakowa w każdym jego punkcie. Równowaga między fazą ciekłą a parową oznacza, że μ jest taka sama w obu fazach. Fakt ten umożliwia wyznaczenie aktywności wody w próbce poprzez pomiar fazy parowej.
Aktywność wody definiuje się jako stosunek prężności par wody w materiale (p) do prężności par czystej wody (po) w tej samej temperaturze. Względna wilgotność powietrza jest definiowana jako stosunek prężności par w powietrzu do prężności par nasyconych. Po osiągnięciu równowagi parowej i temperaturowej aktywność wody w próbce jest równa wilgotności względnej powietrza otaczającego próbkę w szczelnej komorze pomiarowej. Pomnożenie aktywności wody przez 100 daje wilgotność względną w stanie równowagi (ERH) w procentach.
aw = p/po = ERH (%) / 100
Aktywność wody jest miarą stanu energetycznego wody w układzie. Istnieje kilka czynników, które kontrolują aktywność wody w układzie:
- Efekty koligatywne gatunków rozpuszczonych (np. soli lub cukru) wchodzą w interakcje z wodą poprzez wiązania wodorodowe, jonowe oraz dipol-dipol
- Efekt kapilarny, w którym prężność par wody nad zakrzywionym meniskiem cieczy jest niższa niż prężność czystej wody ze względu na zmiany w wiązaniach wodorowych między cząsteczkami wody
- Interakcje powierzchniowe, w których woda oddziałuje bezpośrednio z grupami chemicznymi nierozpuszczonych składników (np. skrobii i białek) poprzez siły dipol-dipol, wiązania jonowe (HO lub OH), siły van der Waalsa (wiązania hydrofobowe) oraz wiązania wodorowe3–
To właśnie połączenie tych trzech czynników w produkcie spożywczym obniża energię wody, a tym samym zmniejsza wilgotność względną w porównaniu z czystą wodą. Czynniki te można podzielić na dwie szerokie kategorie: efekty osmotyczne i matrycowe.
Ze względu na różne stopnie interakcji osmotycznych i matrycowych, aktywność wody opisuje continuum stanów energetycznych wody w układzie. Woda wydaje się w różnym stopniu „związana” przez siły. Jest to continuum stanów energetycznych, a nie statyczne „związanie”. Aktywność wodną określa się czasem w układzie jako „wodę wolną”, „związaną” lub „dostępną”. Chociaż pojęcia te są łatwiejsze do wyobrażenia, nie definiują one w wystarczającym stopniu wszystkich aspektów koncepcji aktywności wody.
Aktywność wody zależy od temperatury. Zmiany temperatury wpływają na aktywność wody poprzez zmiany w wiązaniu wody, dysocjacji wody, rozpuszczalności substancji rozpuszczonych w wodzie lub stanie matrycy. Chociaż rozpuszczalność substancji rozpuszczonych może być czynnikiem kontrolującym, regulacja wynika zazwyczaj ze stanu matrycy. Ponieważ stan matrycy (stan szklisty a gumowaty) zależy od temperatury, nie powinno dziwić, że temperatura wpływa na aktywność wody w żywności. Wpływ temperatury na aktywność wody w żywności zależy od konkretnego produktu. W przypadku niektórych produktów aktywność wody rośnie wraz ze wzrostem temperatury, w innych spada wraz ze wzrostem temperatury, podczas gdy w większości produktów o dużej zawartości wilgoci zmiana pod wpływem temperatury jest nieznaczna. Nie można zatem przewidzieć nawet kierunku zmiany aktywności wody wraz z temperaturą, ponieważ zależy to od tego, jak temperatura wpływa na czynniki kontrolujące aktywność wody w żywności.
Jako pomiar energii potencjalnej stanowi ona siłę napędową migracji wody z obszarów o wysokiej aktywności wody do obszarów o niskiej aktywności wody. Przykładami tej dynamicznej właściwości aktywności wody są: migracja wilgoci w żywności wieloskładnikowej (np. kanapce krakersowo-serowej), przemieszczanie się wody z gleby do liści roślin oraz ciśnienie turgorowe komórek. Ponieważ komórki drobnoustrojów charakteryzują się dużym stężeniem substancji rozpuszczonej otoczonej błonami półprzepuszczalnymi, efekt osmotyczny wywierany na wolną energię wody ma kluczowe znaczenie dla określenia relacji wodnych drobnoustrojów, a tym samym tempa ich wzrostu.
Skuteczne narzędzie pomiarowe dla działów QA/QC oraz prac nad recepturą
Aktywność wody jest termodynamiczną miarą energii wody w produkcie. Dlaczego Twoja firma powinna nauczyć się mierzyć aktywność wody? Jest ona bezpośrednio związana z podatnością produktów spożywczych na rozwój drobnoustrojów. Wykazuje również bezpośrednie relacje z wieloma reakcjami, które kończą okres trwałości żywności. Ponieważ jest mierzona w skali ze znanym wzorcem, szczególnie dobrze nadaje się do stosowania jako specyfikacja bezpieczeństwa i jakości.
Często zadawane pytania
Jak długo trwa pomiar aktywności wody?
Nowoczesne przyrządy punktu rosy, takie jak AQUALAB 4TE, zapewniają odczyt aktywności wody w około pięć minut z dokładnością do +/- 0,003 aw; czujniki oparte na pojemności są szybsze, ale wymagają okresowej kalibracji względem metody pierwotnej. Pięciominutowe czasy testów są na tyle krótkie, że umożliwiają przeprowadzanie kontroli jakości w procesie przy większości prędkości produkcyjnych.
Jak obniżyć aktywność wody w produkcie spożywczym?
Aktywność wodna jest obniżana poprzez dodanie substancji utrzymujących wilgoć – soli, cukru, glicerolu lub glikolu propylenowego – które wiążą cząsteczki wody i obniżają jej prężność par, poprzez usunięcie wody z produktu lub poprzez połączenie obu tych metod. Izotermy sorpcji odwzorowują wpływ każdej zmiany w recepturze na ostateczną aktywność wodną, co czyni je kluczowymi dla uzyskania docelowej wartości aw bez konieczności przeprowadzania prób i błędów.
Jaki jest próg aktywności wodnej, powyżej którego żywność wymaga chłodzenia?
FDA klasyfikuje produkty o wartości aw powyżej 0,85 jako żywność wymagającą kontroli temperatury pod kątem bezpieczeństwa (TCS), co oznacza, że ze względów bezpieczeństwa wymagają one chłodzenia. Produkty o wartości aw 0,85 lub niższej są zazwyczaj uważane za stabilne mikrobiologicznie i odporne na rozwój patogenów, choć ryzyko rozwoju pleśni utrzymuje się do wartości aw 0,70.
Czy dwa składniki, które są bezpieczne osobno, mogą stać się niebezpieczne po połączeniu?
Tak, jeśli mają różne wartości aktywności wodnej, woda będzie migrować ze składnika o wyższym aw do składnika o niższym aw aż do osiągnięcia stanu równowagi, a ostateczna wyrównana aktywność wodna może być na tyle wysoka, że umożliwi rozwój patogenów. Dopasowanie aktywności wodnej składników przed ich połączeniem zapobiega temu ryzyku migracji wilgoci.
Czy aktywność wodna może być mierzona bezpośrednio na hali produkcyjnej, czy wymaga to laboratoriów?
Stacjonarne mierniki aktywności wodnej są zaprojektowane z myślą o środowiskach produkcyjnych i nie wymagają laboratorium – model AQUALAB 4TE jest powszechnie stosowany w trybie at-line w zakładach przetwórstwa spożywczego. Dostępne są również opcje czujników inline do ciągłego monitorowania podczas procesu produkcyjnego bez konieczności pobierania pojedynczych próbek.
Zapisz się do newslettera
Studia przypadków, webinaria i artykuły, które Cię zaciekawią.
Otrzymuj najnowsze materiały regularnie!